Hot wedge welding is a thermoplastic joining process that uses a heated metal wedge inserted between two overlapping material layers. As the wedge conducts heat into the surfaces, pressure rollers immediately follow to press the softened materials together, forming a permanent welded seam. Hot wedge welding is a method that joins thermoplastic materials using advanced thermal bonding techniques, resulting in seams as strong as or stronger than the base materials.
Unlike hot air welding, the process uses direct metal contact instead of heated airflow, and unlike RF welding it relies purely on thermal conduction rather than electromagnetic energy. The wedge precisely melts the inner surfaces of the materials without disturbing the outer layers. Hot wedge welding is particularly suitable for applications requiring watertight or airtight seals, such as tanks and banners.
In practice, this produces fast, straight seams that can be created either in factory production environments or directly in the field, making hot wedge welding one of the most reliable technologies for large-format thermoplastic fabrication. The process is known for its efficiency and weld quality, enabling the creation of durable, consistent, and reliable seams. Hot wedge welding is a popular choice for durable sealing of plastics, synthetics, nylons, and coated materials, and it eliminates potential failure points by producing solid seal connections instead of perforation points created by traditional sewing methods.

Key Takeaways on Hot Wedge Welding Machines & Technology
- Production Welding Speed: Portable hot wedge welders run at about 10 m/min (33 ft/min) on the Triad Extreme Universal and up to 21 m/min (69 ft/min) on the Spec Extreme with its high-speed option, depending on material, seam width and machine configuration.
- Není potřeba stlačený vzduch: Protože teplo je přenášeno prostřednictvím přímého kontaktu s kovem, tento proces eliminuje potřebu systémů stlačeného vzduchu.
- Bez externích generátorů: Svařovací stroje s horkým klínem pracují na standardní elektrické napájení, což zjednodušuje instalaci jak v továrním, tak v terénním prostředí.
- Rovnoměrný přísun tepla: Přímé vedení tepla minimalizuje vlivy okolního prostředí, jako je vítr, proudění vzduchu nebo kolísání teploty.
Understanding Hot Wedge Welding Technology
Hot wedge welding is built around two separate mechanical actions that occur sequentially. As a welding technique, it relies on a precisely positioned heated wedge at the weld point to create strong, seamless bonds. First, a heated metal wedge melts the internal surfaces of overlapping thermoplastic materials. Immediately afterward, pressure rollers compress the softened layers together, creating a permanent bond. Our guide explains how hot wedge welding works in more detail, with tips for strong seams and for choosing the right machine.
Je zásadní tyto dva úkony od sebe oddělit. Úlohou klínu je tepelná příprava, zatímco válce provádějí vlastní tvorbu švu. Přesnost technologie horkého klínu zajišťuje konzistentní kvalitu v průběhu celé výroby a snižuje variabilitu, která se často vyskytuje při ručním šití.
Jelikož se teplo přenáší prostřednictvím přímého kontaktu s kovem, a nikoli prouděním vzduchu, má na tento proces mnohem menší vliv okolní prostředí, jako je vítr nebo turbulence vzduchu. Svařování horkým klínem se však nejlépe hodí pro dlouhé, rovné svary a není ideální pro složitou trojrozměrnou geometrii nebo složité zakřivené svařovací dráhy.
Úloha vyhřívaného klínu: přímý kontakt versus proudění vzduchu
Vyhřívaný klín přivádí tepelnou energii přímo do styčných ploch materiálů. Aby bylo zajištěno řízené přivádění tepla a stálá kvalita spoje, musí být vyhřívaný klín přesně umístěn v místě spoje – přesně tam, kde se působením teploty a tlaku vytváří pevný a rovnoměrný spoj. Důležité je, že klín roztaví vnitřní vrstvy, aniž by se dotkl vnějšího povrchu některého z plechů, čímž zachovává vzhled povrchu.
Při svařování horkým klínem je stabilita teploty důležitější než špičková teplota. Udržování konstantní teploty klínu zajišťuje rovnoměrnou kvalitu svaru po celé délce svaru.
Jelikož při tomto procesu nedochází k proudění vzduchu, je obzvláště účinný u tenkých fólií a lehkých materiálů. Během svařování nedochází k turbulencím, chvění ani narušení povrchu.
Tlakové válce a tvorba švu: místo, kde dochází ke skutečnému spojení
Zatímco klín materiál roztaví, tlakové válce zajišťují tvarování svaru. Lisovací a přítlačné válce jsou nedílnou součástí svařovacího procesu a vyvíjejí přesný tlak, aby při svařování horkým klínem vytvořily hermetické spoje.
Tlak válců stlačuje změkčené termoplastické vrstvy k sobě, zatímco se stroj pohybuje vpřed. Kvalita výsledného spoje závisí na vzájemném vztahu mezi:
- Roller pressure
- Cestovní rychlost
- Tloušťka materiálu
Tento stupeň tlaku představuje proměnnou nastavení s největším vlivem při svařování horkým klínem. Většina poruch svarů je způsobena spíše nesprávným nastavením tlaku válců než nesprávnou teplotou.
Které materiály lze svařovat metodou Hot Wedge?
Svařování horkým klínem se běžně používá u potažených tkanin, zejména:
- Polyesterové tkaniny potažené PVC
- Tkaniny potažené TPU
Hot wedge welding technology excels with many material types, including thermoplastic geomembranes, HDPE, LDPE, PVC, coated plastics, and other coated materials with thermoplastic coatings. These materials are especially suitable for creating strong, durable, and hermetic seals in applications requiring airtight and watertight seams.
These coated fabrics are widely used across industries such as tents, tarpaulins, industrial covers, and geomembrane liners.
Svařovací stroje s horkým klínem jsou kompatibilní s tavnými materiály a zvládají širokou škálu typů a tlouštěk materiálů. Tento proces je vhodný také pro termoplastickými fóliemi a plachtami, včetně silnějších geomembrán používaných v aplikacích pro zadržování. S rostoucí tloušťkou je nutné upravit nastavení stroje, jako je teplota klínu, rychlost a tlak válců.
Jedním z jasných omezení je netkané geotextilie. I když je možné provést dočasné spojení, svařování horkým klínem nedokáže vytvořit trvalé konstrukční švy v netkaných materiálech. V těchto případech jsou vhodnější alternativní metody spojování, jako je šití nebo lepení jsou vhodnější.
Svařování horkým klínem vs. svařování horkým vzduchem vs. vysokofrekvenční svařování
Hot wedge welding and hot air welding both belong to the thermal welding category, but they differ in how heat is delivered.
Použití svařování horkým vzduchem vháněný proud horkého vzduchu, díky čemuž je flexibilnější pro křivky a složité geometrie. Svařování horkým klínem využívá přímý kontakt s kovem, což zajišťuje stabilnější ohřev a vyšší rychlosti svařování u přímých svarů.
Radio frequency welding is another technique used for joining thermoplastics. It uses electromagnetic energy to excite polar molecules within the material, rather than external heat sources. While RF welding is suitable for creating complex patterns and selective bonding in materials like PVC and polyurethanes, hot wedge welding typically provides a more cost-effective solution for linear seams and large-format materials.
Vzhledem k těmto rozdílům využívá mnoho výrobních závodů svařování horkým klínem společně s vysokofrekvenčním svařováním, přičemž každý z těchto procesů využívají pro aplikace, ve kterých podává nejlepší výkon. Pochopení výhod a omezení různých svařovacích technik je klíčové pro výběr optimálního řešení pro konkrétní aplikace.
Jak jsou konfigurovány svařovací stroje Miller Weldmaster Wedge Miller Weldmaster
Konfigurace s jedním kanálem vs. konfigurace se dvěma kanály
Svařovací stroje s horkým klínem lze nastavit tak, aby vytvářely buď jeden svar (jednokolejný), nebo paralelní svary (dvoukolejný), a to v závislosti na konkrétním použití.
Jednokolejová konfigurace vytváří jeden souvislý svar a obvykle se používá při standardní výrobě, jako jsou bannery, kryty a průmyslové textilie.
Dual track configuration creates two parallel welds with a channel in between, which is critical for geomembrane and containment applications where seam testing is required.
Dvoukolejné systémy jsou obzvláště užitečné v oblasti environmentálního inženýrství a stavebního inženýrství, protože umožňují provádět zkoušky vzduchovým kanálem – tedy ověřovat těsnost svarů po svařování. Tato konfigurace je vhodná pro aplikace, kde je prevence úniků a dodržování norem naprostou nutností.
Z pohledu kupujícího se jedná o jedno z nejdůležitějších rozhodnutí ohledně konfigurace, protože přímo souvisí s požadavky na produkt, normami a procesy zajištění kvality.
Možnosti klínů a válečků
O kvalitě svaru rozhoduje především vzájemné působení vyhřívaného klínu a přítlačných válců. Miller Weldmaster umožňují přizpůsobit parametry obou těchto komponent typu materiálu, jeho tloušťce a konkrétnímu použití.
Tvar klínu a jeho vyrovnání určují, jakým způsobem se teplo přivádí do materiálu. Klín musí být v místě svaru přesně umístěn a vyrovnán s válci, aby byl zajištěn rovnoměrný přenos tepla.
Typ válečku (gumový vs. ocelový) ovlivňuje vyvíjený tlak a kontakt s povrchem, přičemž různé materiály vyžadují odlišnou míru stlačení a přilnavosti.
Nastavení tlaku lze regulovat tak, aby se dalo ovlivnit, jak pevně se materiály spojují, což má přímý vliv na pevnost a konzistenci spoje.
Vzhledem k tomu, že svařování horkým klínem spočívá na kombinaci tepla, tlaku a rychlosti, musí tyto složky fungovat společně jako jeden systém. I malé úpravy polohy klínu nebo tlaku válců mohou výrazně ovlivnit výsledek svařování, a proto je možnost přizpůsobení stroje klíčová pro dosažení opakovatelné výroby.
Řídicí systém a ukládání parametrů
Moderní svařovací stroje s horkým klínem jsou postaveny na přesných řídicích systémech, které operátorům umožňují nastavit a opakovaně dosahovat optimálních svařovacích podmínek.
Systémy regulace teploty řídí teplotu klínu v reálném čase tak, aby odpovídala požadavkům na materiál.
Ovládací prvky pro nastavení rychlosti a tlaku umožňují obsluze přesně přizpůsobit výrobní parametry v závislosti na tloušťce materiálu a požadované pevnosti svaru.
Ukládání parametrů (receptury) umožňuje obsluze ukládat a vyvolávat nastavení pro konkrétní materiály nebo úlohy, čímž se zkracuje doba přípravy a omezuje vliv obsluhy.
Právě tato úroveň kontroly umožňuje dosahovat konzistentních svařovacích výsledků na úrovni sériové výroby. Namísto spoléhání se na cit operátora mohou výrobci standardizovat svůj proces – a zajistit tak, že každý svar splňuje stejná kritéria kvality bez ohledu na směnu, operátora či výrobní sérii.
Pro kupující, kteří posuzují zařízení, je sofistikovanost řídicího systému často tím, co odlišuje stroj, který dokáže vytvořit svar, od stroje, který jej dokáže vytvářet konzistentně ve velkém měřítku.
Jak vybrat správný svařovací stroj s horkým klínem
Nejrychlejší způsob, jak zúžit výběr strojů, je zodpovědět dvě otázky: Bude se svařovat v terénu nebo ve výrobním závodě a vyžaduje daná aplikace kontrolu integrity svaru?
Kvalita a efektivita svařování jsou klíčovými faktory při výběru vhodného svařovacího stroje s horkým klínem, zejména u aplikací, které vyžadují pevné, odolné a konzistentní svary.
Tyto dvě proměnné vyřadí většinu konfigurací strojů ještě před posouzením podrobných parametrů.
Pro dosažení optimální kvality svaru a efektivity je nezbytné, aby obsluha prošla řádným školením a rozuměla chování materiálu, řízení teploty a technikám kontroly kvality. K udržení přesnosti a prevenci nákladných prostojů je rovněž nezbytná pravidelná preventivní údržba topných prvků, tlakových systémů a hnacích mechanismů. Zavedení komplexních školicích programů a plánů preventivní údržby je klíčovým faktorem úspěchu při zavádění technologie svařování horkým klínem.
Krok 1 – Určete druh a tloušťku materiálu
Termoplastické materiály, které na papíře vypadají stejně, se v praxi mohou svařovat odlišně. Na chování při svařování může mít vliv hmotnost povlaku, jeho tloušťka i složení od konkrétního dodavatele. Pro výběr vhodného stroje na svařování horkým klínem a správných parametrů je nezbytné znát konkrétní typy materiálů, včetně materiálů s povlakem a termoplastických povlaků.
Z tohoto důvodu je nutné provést zkušební svary před výběrem konečných parametrů stroje nebo zařízení.
Krok 2 – Zmapujte geometrii švu
Svařování horkým klínem dosahuje nejlepších výsledků u dlouhých, nepřerušovaných rovných švech.
Pokud výrobek vyžaduje jak rovné svary, tak složitý tvar, výrobci často rozdělí výrobní proces – pro rovné úseky používají svařování horkým klínem a pro detailní svary jinou technologii.
Krok 3 – Definujte produkční prostředí
Tento krok je binární.
- Outdoor field assembly on uneven surfaces requires portable or travelling machines. Hot wedge welding machines are well-suited for field applications due to their portability and efficiency in diverse environments.
- Controlled factory production allows stationary automated equipment.
Konfiguraci určuje prostředí – nejde pouze o uživatelské nastavení.
Krok 4 – Nastavení požadavků na objem a rychlost
Plánování výroby by mělo vycházet z jediného ukazatele: počet metrů dokončeného švu za směnu.
Účinnost výroby švů je klíčovým faktorem při určování vhodné velikosti a konfigurace stroje, protože má přímý vliv na výkonnost a využití zdrojů.
Toto číslo by pak mělo být porovnáno s skutečné provozní otáčky, nikoli s jeho maximální jmenovitou rychlostí.
Vybavení by mělo být dimenzováno s ohledem na výrobní poptávku v následujících 18–24 měsících, nikoli pouze na současnou kapacitu.
Krok 5 – Stanovení požadavků na kontrolu kvality
Aplikace zahrnující geomembrány, izolační fólie nebo regulovanou infrastrukturu často vyžadují ověření těsnosti spojů.
V těchto případech je dvoukolové svařování výchozím bodem, nikoli volitelným vylepšením.
Stroje by se měly nejprve vybírat podle toho, zda jsou schopny vytvářet tlakovatelné zkušební kanály, a teprve poté by se měla optimalizovat jejich výrobní rychlost a konfigurace.
Kdy dochází k selhání svařování horkým klínem – a jak tomu zabránit
Most hot wedge welding failures can be traced to three variables: temperature, travel speed, and roller pressure.
Udržení optimální kvality svaru je zásadní pro zajištění toho, aby spoje byly stejně pevné nebo dokonce pevnější než samotné základní materiály. Jakmile dojde k odchylce některého z těchto parametrů, je tím narušena integrita spoje. Cílem je těmto problémům předcházet již při nastavení, nikoli je diagnostikovat až po zahájení výroby.
Problém 1: Prohoření nebo přetavení
Příčina: Teplota klínu je příliš vysoká vzhledem k rychlosti posuvu nebo se materiál zasekl pod klínem.
Řešení: Snižte teplotu klínu nebo zvyšte rychlost posuvu. Nikdy nezastavujte stroj, dokud je vyhřívaný klín v kontaktu s materiálem.
Problém 2: Studený svar – slabé nebo neúplné spojení
Příčina: Nedostatečná teplota, příliš vysoká rychlost posuvu nebo nedostatečný tlak válce.
Řešení: Před zahájením výroby proveďte odtrhové zkoušky, abyste ověřili správnou kombinaci teploty, rychlosti a tlaku.
Problém 3: Posun materiálu a posun švu
Příčina: Nesprávné vodicí nástroje nebo nerovnoměrné napětí podávání.
Řešení: Před zahájením prvního svařovacího průchodu zkontrolujte při seřizování stroje správné vyrovnání a napnutí.
Problém 4: Chvění tenké vrstvy a zkreslení okrajů
Příčina: Proudění vzduchu v okolí nebo nesprávné nastavení.
Řešení: Svařování horkým klínem ve srovnání se svařováním horkým vzduchem přirozeně snižuje narušení proudění vzduchu, což jej při správném nastavení činí ideálním pro tenké fólie.
Problém 5: Selhání testu tlaku ve dvoukanálovém systému
Příčina: Nesprávné vyrovnání dvojitého klínu nebo nerovnoměrný tlak válců.
Řešení: Před zahájením výroby proveďte kontrolu vyrovnání a zdokumentujte výsledky tlakové zkoušky pro každý segment spoje.
Aplikace svařování horkým klínem: průmyslová odvětví a konečné výrobky
Svařování horkým klínem se nejčastěji používá ve dvou oblastech: velkosériová tovární výroba a velkých terénních instalacích.
Díky kombinaci rychlosti svařování, přenosnosti a minimálních provozních nároků se jedná o jednu z nejúčinnějších technologií svařování termoplastů pro výrobu dlouhých svarů.
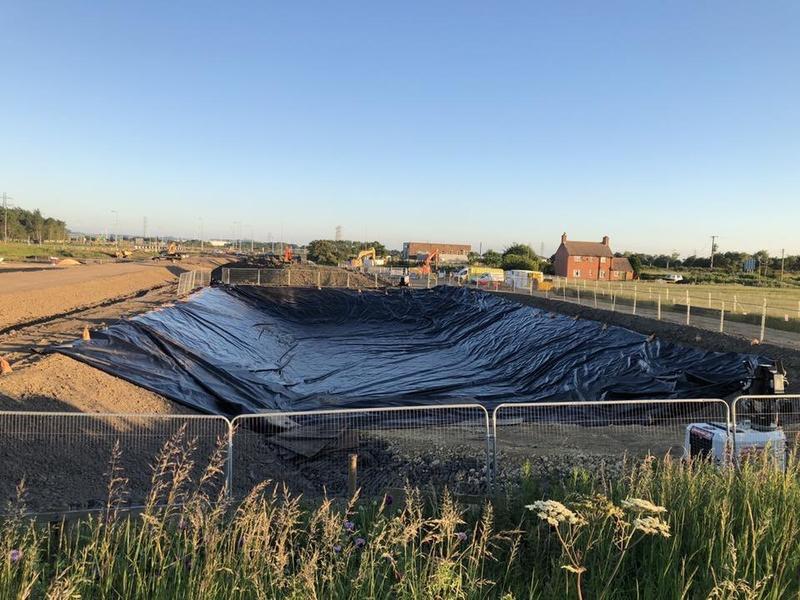
Hot wedge welding is a popular choice and versatile solution for joining thermoplastic materials and coated fabrics in field applications, including soft or uneven surfaces. The process is particularly effective for creating waterproof and airtight seals, which are crucial for applications like swimming pool liners, tanks, and containment systems. It creates durable, strong, and long-lasting seams that are as strong as or even stronger than the base materials, making it suitable for demanding industrial and environmental fabrication.
Hot wedge welding is used in the fabrication of water storage tanks, fuel storage bags, irrigation liners, truck awnings, convertible tops, and protective covers. The technology is also utilized for geomembrane works, tunneling, roofing, and chemical mining applications.
Svařované spoje vytvořené metodou horkého klínu zajišťují vodotěsnost, kterou šité spoje nemohou nabídnout, což je klíčové zejména u aplikací, jako jsou fólie do bazénů. Tento proces je účinný při vytváření pevných vodotěsných a vzduchotěsných spojů u celé řady materiálů, včetně plastů a syntetických materiálů.
Běžné aplikace
- Geomembránové izolace a systémy pro zadržování znečištění
- Fólie do bazénů
- Nádrže a flexibilní zásobníky
- Skládky a izolace skládek
- Čištění odpadních vod a zadržování odpadních vod
- Infrastruktura pro ochranu vodních zdrojů a vodní hospodářství
- Tunely a hydroizolace tunelů
- Stavební konstrukce střech a střešní membrány
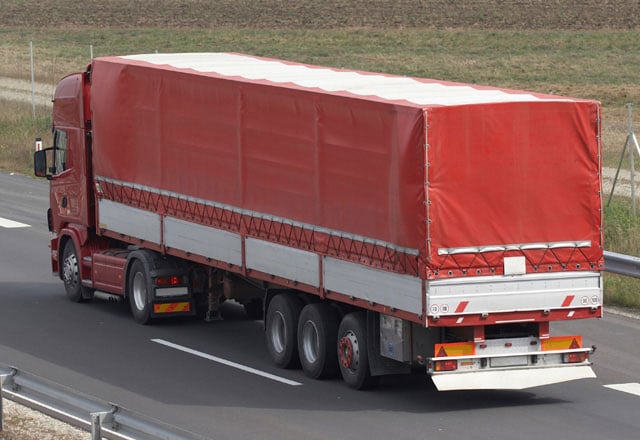
- Plachty na nákladní automobily a přepravní plachty
- Střechy kabrioletů a autoplachty
- Projekty v oblasti chemického těžebního průmyslu a ochrany životního prostředí
- Plachty a průmyslové kryty
- Stany a architektonické textilní konstrukce
- Nafukovací konstrukce a výrobky využívající vzduch
- Plachty a ochranné kryty na nákladní automobily
- Výroba reklamních nápisů a bannerů
Choose Miller Weldmaster for Your Hot Wedge Welding Machine Needs
Miller Weldmaster jednu z nejkomplexnějších řad zařízení pro svařování horkým klínem na trhu – od přenosných ručních svářeček určených pro instalaci geomembrán v terénu až po automatizovaných systémů s pojízdnou hlavou používaných ve velkovýrobě.
Miller Weldmaster společnosti Miller Weldmaster se vyznačuje tím, že hodnocení aplikace předchází doporučení zařízení, čímž je zajištěno, že zákazníci obdrží správnou konfiguraci pro své materiály, výrobní prostředí a požadavky na svar.
- Application-First Approach: Engineering teams evaluate material, seam geometry, and production requirements before recommending equipment.
- Kompletní nabídka konfigurací: Řešení zahrnují ruční, stacionární, pojízdné a dvoukolejové svařovací systémy.
- Poprodejní podpora: Školení, servis a podpora při optimalizaci procesů zajišťují dlouhodobou efektivitu výroby.
 ZJISTIT VÍCE