
O strojích na výrobu potrubí, ventilačních systémů a svařování hadic
Svařovací stroje na potrubí, ventilační systémy a hadice jsou průmyslová zařízení, která využívají svařování horkým vzduchem nebo horkým klínem k výrobě spirálových, ohebných nebo rovných potrubních výrobků z termoplastických materiálů, jako jsou PVC, polyuretan a polyethylen.
Miller Weldmaster vyrábí stroje pro všechny tři typy výrobků – vzduchovody, ventilační trubky a průmyslové hadice – a dodává je výrobcům v odvětvích zemědělství, těžby, vzduchotechniky, stavebnictví a průmyslové výroby. Ať už potřebujete kompaktní horkovzdušnou svářečku pro tkaniny vzduchotechnických potrubí, plně automatizovanou linku na výrobu spirálových vzduchovodů nebo systém ventilačních trubek s velkým průměrem pro použití v dolech, tento průvodce vám vysvětlí, jak tyto stroje fungují, který stroj se hodí pro kterou aplikaci a na co se zaměřit, až se rozhodnete pro nákup.
Společnost Miller Weldmaster , která se od roku 1974 zabývá výrobou průmyslových svařovacích strojů na textilie a poskytuje instalační a servisní služby v USA, podporuje výrobce potrubních systémů od uvedení do provozu až po dlouhodobou výrobu.
Klíčové poznatky
Svařování horkým vzduchem
Svařování horkým vzduchem vytváří molekulární vazbu mezi termoplastickými vrstvami, čímž vznikají vzduchotěsné spoje potrubí, které v náročných ventilačních aplikacích předčí alternativy v podobě šitých nebo lepených spojů.
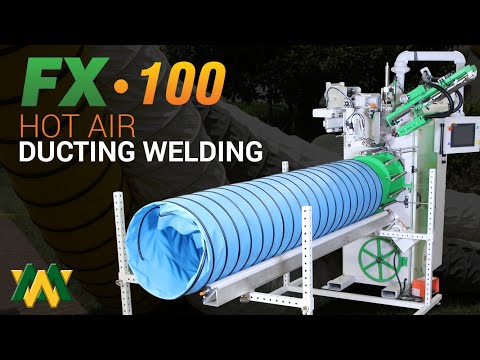
FX100 Svařovací stroj na spirálové potrubí
Stroj „ FX100 “ je navržen pro nepřetržitou výrobu spirálových spojů a umožňuje výrobu vyztužených potrubí o průměru od 2 palců do 48 palců.
Drátěná výztuž a ochranné lišty proti opotřebení
Stroje FX100 a FX50 přivařují výztužný drát ke stěně potrubí a v rámci jednoho výrobního cyklu mohou na vnější stranu přidat také ochranný pás proti opotřebení.
Materiály pro svařitelné potrubí
Mezi svařitelné materiály pro potrubí patří PVC, polyuretan, polyethylen a potažená polyesterová netkaná textilie, přičemž pro každý materiál se používají specifické parametry svařování uložené jako opakovatelné svařovací receptury.
Základy svařovacích strojů pro potrubí, ventilační systémy a hadice
Tři typy výrobků: potrubí, ventilační trubky a průmyslové hadice
Tyto tři kategorie výrobků mají společný základní výrobní postup, liší se však geometrií, rozsahem průměrů, materiály a požadavky na konečné použití.
- Vzduchovody: Ohebné nebo spirálové vzduchovody vyrobené z tkaniny potažené termoplastem. Používají se v systémech rozvodu vzduchu v oblasti vytápění, ventilace a klimatizace (HVAC), v zemědělském větrání a při větrání stavenišť. Obvykle se jedná o tkaninu potaženou PVC nebo polyuretanem, která se vyrábí v široké škále průměrů.
- Větrací trubky: Tkaninové trubky se silnými stěnami používané k větrání dolů, tunelů a k odvodu výfukových plynů ve velkém průmyslovém měřítku. Často vyžadují velmi velké průměry, vysokou konstrukční odolnost a v některých případech také integrovanou drátěnou výztuž nebo upevňovací očka.
- Průmyslové hadice: Vyztužené hadice pro odsávání prachu, odsávání z CNC strojů, dopravu kapalin a speciální průmyslové aplikace. Materiály se často volí s ohledem na odolnost proti oděru (polyuretan) nebo chemickou odolnost (PVC) a běžně se používají drátěná výztuž.
Proč svařování termoplastů a ne tváření kovů?
Flexibilní textilní potrubí se zásadně liší od tuhých plechových potrubí. Vyrábí se z rolí textilie potažené termoplastickým povlakem – PVC, polyuretanem, polyethylenem nebo netkaným polyesterem –, kterou je třeba svařovat, nikoli ohýbat nebo spojovat zámkovým spojem. Zařízení na tváření kovových potrubí (spirály, stroje na zámkové spoje, plazmové řezačky) se v této kategorii nepoužívají.
Svařování horkým vzduchem je nejčastěji používanou metodou, protože využívá termoplastické vlastnosti povlaku. Jakmile povlak dosáhne správné teploty, roztaví se a pod tlakem se spojí s přilehlou vrstvou. Výsledný spoj tvoří jedinou roztavenou termoplastickou hmotu – nejedná se ani o mechanický spoj, ani o lepené spojení.
To má význam z hlediska konečného použití: svařovaný spoj na ventilační trubce v dole zůstává těsný i při opakovaném ohýbání, tlakových cyklech a hrubém zacházení, které jsou pro podzemní aplikace typické. Šitý spoj má otvory po jehle. Lepený spoj se může odlepit.
Odvětví, ve kterých se používají svařovací stroje na flexibilní potrubí a hadice
Ohebné termoplastové potrubí a hadice jsou klíčovými komponenty v celé řadě průmyslových odvětví a společnost Miller Weldmaster nabízí specializovaná řešení pro svařování potrubí, ventilačních systémů a hadic, která tyto aplikace podporují. Zemědělství je využívá pro větrání a skladování úrody. Těžební průmysl na nich závisí při přivádění čerstvého vzduchu do podzemních důlních pracovišť. Výrobci systémů HVAC je používají pro flexibilní rozvod vzduchu v obytných a komerčních budovách. Průmyslová zařízení je potřebují pro odstraňování prachu, odsávání výparů a zpracování procesního vzduchu.
Každé odvětví klade na potrubní výrobky specifické požadavky – a tím pádem i na stroje, které je vyrábějí. Pochopení těchto požadavků je výchozím bodem pro výběr správného svařovacího zařízení.
Zemědělský
Mezi zemědělské aplikace patří větrání skladů obilí, systémy proudění vzduchu ve sklenících a větrání chovných prostor pro hospodářská zvířata. V těchto prostředích se upřednostňují flexibilní textilní vzduchovody díky jejich nízké hmotnosti, odolnosti vůči vlhkosti a možnosti vedení v omezených prostorech.
Zemědělské potrubí obvykle vyžaduje varianty s proměnným průměrem, aby vyhovovalo různým velikostem stodol či skladů, a materiály odolné proti UV záření pro použití ve venkovním prostředí nebo v místech s vysokou expozicí světlu. Objemy výroby zemědělského potrubí se často pohybují v rozmezí středních až vysokých, což činí z konzistentní kvality spojů v rámci dlouhých výrobních sérií důležitou vlastnost strojů.
Těžba a podzemní větrání
Větrání dolů patří mezi nejnáročnější oblasti použití svařovacích strojů na flexibilní potrubí. Podzemní důlní díla vyžadují nepřetržitý proud vzduchu k ředění a odvodu nebezpečných plynů, regulaci teploty a zajištění dýchatelných podmínek pro pracovníky. Větrací trubky v tomto prostředí musí zvládat velmi velké průměry – někdy přesahující jeden metr –, hrubé zacházení při instalaci a trvalý tlak vzduchu v dlouhých úsecích tunelů.
Drátová výztuž je standardní součástí výroby ventilačních trubek pro doly. Drátová spirála dodává trubce konstrukční tuhost, díky čemuž si zachovává kruhový průřez i při zavěšení na stropě tunelu. Ochranné lišty na vnější straně chrání trubku v místech ukotvení a v kontaktních zónách.
Zvýšení výrobní efektivity díky automatizovanému svařování je v této oblasti použití značné: zařízení FX100 od společnosti Miller Weldmaster svařuje švy rychlostí až 18 metrů (60 stop) za minutu a zařízení FX50 rychlostí až 10 metrů (30 stop) za minutu, v závislosti na konkrétním použití a materiálu, což snižuje náklady na metr a zlepšuje schopnost výrobce plnit velké zakázky v termínu.
Vytápění, ventilace a klimatizace a stavební inženýrství
Pružná tkanina pro vzduchotechnické potrubí se vyrábí ve velkých objemech pro systémy rozvodu vzduchu v obytných a komerčních budovách. Tato tkanina s termoplastickým povlakem se obvykle svařuje do plochých panelů nebo spirálových trubek, které se napojují na tuhé potrubí, odbočují z rozvodných komor nebo slouží jako pružné spojky mezi pevnými úseky potrubí.
V aplikacích v oblasti vytápění, ventilace a klimatizace (HVAC) je důležitá konzistentní kvalita spojů, protože netěsné spoje potrubí snižují účinnost systému, zvyšují náklady na energii a vedou ke stížnostem na nedostatečný komfort. Svařovaný spoj eliminuje opotřebení nití, selhání lepidla a únik vzduchu skrz dírky po jehle, které se mohou v průběhu času objevit u šitých nebo lepených potrubí. Horkovzdušná svářečka T300 je oblíbenou volbou pro tuto aplikaci: velkosériovou výrobu potažených a laminovaných termoplastických tkanin pro potrubí HVAC, s parametry svařování uloženými v recepturách, které zajišťují opakovatelnost výsledků obsluhou napříč směnami.
Průmyslové odsávání prachu a výparů
Průmyslové hadice pro odsávání prachu, odsávání z CNC strojů a odvod výparů a kouře z průmyslových procesů se vyrábějí z termoplastických tkanin vybraných s ohledem na odolnost proti oděru a chemickou snášenlivost. Polyuretan je preferovaným materiálem pro aplikace s vysokým opotřebením – odvod prachu při zpracování dřeva, kovů a manipulaci s kamenivem – díky své vynikající odolnosti proti opotřebení a pružnosti při nízkých teplotách. Odtahové potrubí také odstraňuje vlhkost a znečišťující látky z vnitřních prostor a je obzvláště důležité tam, kde je nutné zachytit znečištěný vzduch přímo u zdroje.
PVC je nejčastěji používaným materiálem pro univerzální průmyslové ventilační hadice, u nichž jsou hlavními požadavky chemická odolnost a cenová dostupnost. Oba materiály jsou kompatibilní se svařovacími stroji na horký vzduch Miller Weldmaster a díky funkci ukládání svařovacích receptur mohou obsluhující přepínat mezi materiály, aniž by museli nastavení znovu nastavovat od začátku.
Letecký průmysl a speciální aplikace
Ohebné potrubí pro letecký průmysl vyžaduje přísnější rozměrové tolerance, specifické certifikace materiálů a normy kvality spojů, které přesahují obecné průmyslové požadavky. Díky přesné regulaci teploty, variabilnímu rozteči drátů a možnosti konfigurace tvarovače drátů je stroj „ FX100 “ ideální pro výrobu potrubí pro letecký průmysl, kde je rozhodující konzistence geometrie a integrita spojů.
Proces svařování horkým vzduchem u potrubí
Svařování vzduchovodů horkým vzduchem probíhá podle jednotného postupu, ať už se jedná o kompaktní stroj T300 pro výrobu potrubí pro systémy vytápění, ventilace a klimatizace (HVAC), nebo o stroj FX100 pro automatizovanou výrobu spirálových vzduchovodů:
- Podávání materiálu: Termoplastická tkanina se podává z odvíjecího válce s regulací napětí, aby bylo zajištěno rovnoměrné polohování materiálu po celé délce svaru.
- Ohřev: Tryska s ohřátým vzduchem směřuje přesně regulovaný horký vzduch na povrch termoplastu, čímž zvyšuje teplotu povlaku v oblasti svaru – v rozsahu, kde termoplast teče a stává se spojitelným.
- Tlak: Tlakové válce působí na změkčené povrchy rovnoměrnou silou, stlačují je k sobě a iniciují molekulární vazbu mezi vrstvami.
- Chlazení: Spojený šev po průchodu tlakovou zónou rychle chladne a tuhne, čímž vzniká souvislý tavený spoj.
- Spirálová dráha (pro stroje řady FX): Při výrobě spirálových potrubí se svařovací proces řídí spirálovou dráhou, zatímco se materiál otáčí na tvářecím trnu. Zařízení pro tvarování drátu současně tvaruje výztužný drát na správný průměr spirály a přivádí jej do svařovací zóny.
Teplota, rychlost a tlak jsou tři proměnné, které určují kvalitu svaru. Stroje společnosti Miller Weldmaster ukládají tato nastavení jako pojmenované svařovací receptury, což operátorům umožňuje vyvolat přesné parametry pro daný materiál a výrobek bez nutnosti ručního přenastavování mezi jednotlivými cykly.
Proč je svařování švů lepší než šití nebo lepení
Svařované spoje potrubí jsou vzduchotěsné: nemají žádné dírky po jehle ani lepicí vrstvu, která by mohla selhat, a proto při ohýbání a vystavení UV záření a chemikáliím vydrží lépe než šité nebo lepené spoje.
Zákazníci, kteří zvažují pořízení strojů na svařování potrubí, často pocházejí z podniků, kde se v současné době potrubní výrobky sešívají nebo lepí. Rozdíl ve výkonu mezi svařovanými a nesvařovanými spoji je značný a v průběhu životnosti výrobku se ještě znásobuje.
- Na rozdíl od šití: Při průmyslovém šití vznikají při každém stehu otvory po jehle. V případě vzduchotěsných potrubí představuje každý otvor potenciální místo úniku. Nit se navíc opotřebovává vlivem UV záření, kontaktu s chemikáliemi a opakovaného ohýbání – což jsou jevy běžné v zemědělství, těžbě a průmyslovém prostředí. Svařovaný spoj nemá žádné otvory ani žádné prvky, které by se mohly opotřebovat.
- Na rozdíl od lepení: Lepené spoje závisí na chemickém rozhraní mezi lepidlem a podkladem. Teplotní cykly, působení chemikálií a mechanické namáhání mohou toto rozhraní v průběhu času oslabit. Termoplastický svar není rozhraním – jedná se o jedinou zónu roztaveného materiálu. Neexistuje zde žádné samostatné pojivo, které by mohlo selhat.
- Pevnost švu: Správně provedený horkovzdušný svar na kompatibilních termoplastických materiálech vytváří šev, jehož pevnost se může rovnat pevnosti základní tkaniny nebo ji dokonce převyšovat.
Přidání drátěné výztuže a ochranných lišt
Drátová výztuž je integrována do procesu svařování potrubí – není přidávána jako samostatný krok. U strojů FX100 a FX50 ohýbá těžký drátový tvářecí stroj výztužný drát na správný průměr spirály během tváření trubky. Drát je přiváděn do oblasti spirálového svaru tak, aby jej svařovací proces zapouzdřil do stěny potrubí v jediném souvislém průchodu.
V tomtéž výrobním cyklu lze také aplikovat ochranné pásy – pásy z odolnějšího materiálu, které se připevňují na vnější stranu trubky v místech s vysokým opotřebením. U trubek pro větrání dolů, které se táhnou po nerovných podlahách nebo se upevňují k stropním šroubům, ochranné pásy výrazně prodlužují životnost, aniž by bylo nutné provádět druhý výrobní úkon.
Miller Weldmaster Stroje na svařování potrubí, ventilačních systémů a hadic
Miller WeldmasterSortiment strojů na výrobu potrubí pokrývá všechny tři typy výrobků – ploché potrubní tkaniny pro systémy HVAC, ohebné vyztužené spirálové potrubí a ventilační trubky s velkým průměrem – a to jak na úrovni standardní, tak plně automatizované výroby. Výběr vhodného stroje pro daný proces závisí na geometrii výrobku, rozsahu průměrů, objemu výroby a na tom, zda je vyžadována drátová výztuž.
Miller WeldmasterMezi stroje na výrobu potrubí patří FX100 svařovací stroj na flexibilní spirálové potrubí (vyztužené potrubí od 2 do 48 palců), FX50 svařovací stroj na velké flexibilní potrubí (15 palců a více, s ochrannými lištami), Moduline Ducting automatizovanou linku na výrobu ventilačních potrubí (svařuje panely, nanáší T-pásku, přidává průchodky a řeže na délku), T300 Flex svařovač horkým vzduchem a horkým klínem pro potrubní tkaniny pro vzduchotechniku, Seamvision infračervený systém kontroly svarů a vysokovýkonný navíječ GRW2400. Kompletní automatizované linky najdete na stránce věnované automatizované výrobě flexibilních potrubí a každý stroj na výrobu potrubí je uveden ve vyhledávači strojů.
FX100 — Svařovací stroj na flexibilní spirálové potrubí
Tento FX100 je automatizovaný systém svařování horkým vzduchem, navržený speciálně pro nepřetržitou výrobu spirálových spojů u ohebných vyztužených potrubí a průmyslových ventilačních trubek. Integruje manipulaci s materiálem, tváření spirály, vkládání drátu a svařování spojů do jediného automatizovaného procesu — a vyrábí tak vzduchotěsná spirálová potrubí při výrobních rychlostech, kterým ruční metody nemohou konkurovat.
Stroj „ FX100 “ je ideálním řešením pro výrobce, kteří v pravidelných objemech vyrábějí ohebné potrubí pro systémy HVAC, ventilační hadice pro zemědělství a průmyslové hadice středního až velkého průměru; v průvodci svařovacím strojem „FX100 “ je vysvětleno, jak tento stroj zefektivňuje výrobu ohebného potrubí. Mezi klíčové funkce patří:
- Rozsah průměrů: 2" až 48"
- Proměnlivý průměr drátu a rozteč drátů: Nastavitelné tak, aby vyhovovaly různým specifikacím výztuže bez nutnosti přestavby linky
- Stroj na ohýbání silného drátu: Umožňuje ohýbání drátu o průměru až 0,250" pro širokou škálu hotových výrobků
- Systém pro odvod výrobků: Zajišťuje manipulaci s potrubími různých délek při jejich výstupu ze stroje, čímž snižuje nároky na obsluhu
- Řízení napnutí tkaniny: Konzistentní manipulace s materiálem napříč různými gramážemi a šířkami tkanin
- Konfigurace na míru: Lze navrhnout tak, aby vyhovovala konkrétním požadavkům dané aplikace
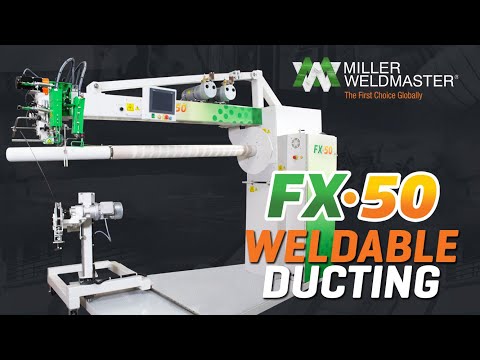
FX50 — Velký svařovací stroj na flexibilní potrubí
Tento FX50 je určen pro flexibilní vyztužené potrubí s velkým průměrem, svařování trubek od 15 palců výše s možností integrace ochranných pásů proti opotřebení. Zatímco systém FX100 pokrývá široký rozsah průměrů spirálového potrubí s vysokou mírou automatizace, systém FX50 se zaměřuje na segment trhu s velkými formáty pro náročné podmínky — ventilační trubky v dolech, velké průmyslové odtahové potrubí a vyztužené hadice s průměry, které přesahují typické specifikace flexibilního potrubí pro systémy HVAC.
Integrované osazování ochranných pásů je klíčovou funkcí systému FX50 . U důlních ventilačních trubek, které jsou během instalace a provozu vystaveny oděru, eliminuje ochranný pás nanesený přímo na stroji nutnost samostatného dodatečného úkonu. Systém FX50 tuto operaci provádí přímo v průběhu výroby, čímž zajišťuje zachování výrobní kapacity.
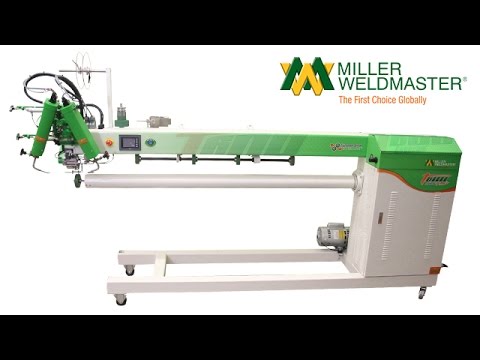
T300 — Horkovzdušná svářečka pro textilie vzduchotechnických potrubí
Model T300 je přesná horkovzdušná svařovací stroj určený pro velkoobjemovou výrobu potažených a laminovaných termoplastových textilií pro vzduchotechnické potrubí. Vytváří ploché a překrývající se švy bez použití nití nebo lepidla, což z něj činí ideální stroj pro výrobce plochých potrubních panelů, částí potrubní výstelky a flexibilních potrubních spojek s překrývajícími se švy.
Stroj T300 podporuje jak svařování horkým vzduchem, tak svařování horkým klínem, což operátorům poskytuje flexibilitu při práci s různými typy materiálů a geometriemi spojů. Náš článek o horkovzdušné svářečce T300 pro textilie vzduchotechnických potrubí ukazuje, jak ji výrobci využívají ve výrobě. Klíčovou funkcí je ukládání svářecích receptur: obsluha uloží správnou kombinaci teploty, rychlosti a tlaku pro daný materiál a může ji okamžitě vyvolat na začátku každého cyklu, čímž se eliminují odchylky v nastavení, které vedou k kolísání kvality svarů v prostředí s intenzivním provozem.
Verze „ T300 Flex “ je vybavena přesnou svařovací hlavou a nastavitelnou vyhřívací hlavou, které zajišťují vyšší přesnost při zpracování náročných materiálů. Pro výrobce textilií pro vzduchotechnické potrubí, kteří provozují více výrobních linek s odlišnými specifikacemi materiálů, představuje možnost ukládání receptur a duální režim svařování významné zkrácení doby přestavby a snížení rizika poklesu kvality mezi jednotlivými sériemi.
Řešení na míru pro potrubní systémy a větrání
Provoz s velkými objemy výroby potrubí – ventilační potrubní systémy pro doly, výroba speciálních hadic, integrované systémy řezání a osazování průchodkami – často vyžaduje výrobní kapacity přesahující možnosti standardních konfigurací strojů; společnost Miller Weldmaster tyto systémy vyrábí jako zakázková zpracovatelská zařízení. Společnost Miller Weldmaster navrhuje automatizovaná řešení na míru, která kombinují odvíjení tkaniny, automatickou regulaci délky, vkládání průchodek během výroby, konfigurace svařování s více hlavami a automatické odřezávání do jedné souvislé výrobní linky.
Výsledkem je systém, který na jednom konci přijímá role surové tkaniny a na druhém konci dodává hotové, změřené a na délku nařezané potrubní výrobky – s konzistentními parametry svařování, minimálním zásahem obsluhy a bez nutnosti samostatných sekundárních operací.
Jste připraveni najít ten správný stroj pro vaše potrubí, ventilační trubky nebo hadice? Obraťte se na obchodního technika společnosti Miller Weldmaster nebo si domluvte virtuální ukázku.
Výběr správného stroje: Průvodce pro kupujícího
Zvolte stroj podle typu potrubí, které vyrábíte: model FX100 pro spirálové potrubí vyztužené drátem o průměru 2 až 48 palců, model FX50 pro potrubí s velkým průměrem od 15 palců s ochrannými lištami, model T300 pro švy plochých textilních potrubí pro vzduchotechniku a automatizovanou linku na míru, jako je například Moduline Ducting pro velkoobjemové ventilační trubky.
| Typ produktu | Typický materiál | Doporučený stroj | Nejlepší pro |
|---|---|---|---|
| Ohebné spirálové potrubí (malý až střední průměr) | PVC, polyuretan, netkaná tkanina potažená polyesterem | FX100 | Flexibilní potrubí pro systémy vytápění, ventilace a klimatizace, potrubí pro zemědělské větrání, průmyslové hadice — nepřetržitá automatizovaná výroba spirálových trubek |
| Vyztužené potrubí s velkým průměrem / potrubí pro intenzivní větrání | Těžké PVC, polyethylen, vyztužená tkanina | FX50 | Větrání dolů, velké průmyslové odtahové potrubí – velký průměr s integrovanými ochrannými lištami proti opotřebení |
| Plochá / laminovaná tkanina pro vzduchotechnické potrubí (švy panelů) | Povrstvená termoplastická tkanina, laminovaná PVC | T300 | Výroba panelů pro vzduchotechnické potrubí, spojování výstelky potrubí, aplikace plochých spojů ve velkých objemech |
| Sériová výroba ve velkých objemech / linka na zakázku | Jakákoli termoplastická tkanina pro potrubí | Řešení na míru s automatizací | Systémy ventilačních potrubí pro doly, výroba speciálních hadic, integrované systémy průchodek a uzavíracích ventilů |
Jak vybrat svařovací stroj na potrubí
Kromě toho, že je třeba zvolit stroj odpovídající typu výrobku, měli by kupující při porovnávání různých variant zařízení pro svařování potrubí zohlednit následující kritéria:
Krok 1 – Pokrytí rozsahu průměrů
Ověřte, zda je stroj schopen zpracovat celý rozsah velikostí vašich výrobků, aniž by bylo nutné používat samostatné stroje nebo provádět rozsáhlé úpravy nástrojů. Zkontrolujte minimální a maximální průměry, které je schopen vyrobit při jediném nastavení. Tím zajistíte efektivní výrobu bez prostojů způsobených seřizováním.
Krok 2 – Začlenění drátěné výztuže
Pokud váš výrobek vyžaduje drátovou výztuž – jako je tomu u většiny ventilačních trubek pro doly a mnoha průmyslových hadic –, měl by stroj integrovat vkládání drátu přímo do výrobního procesu, nikoli jako samostatný krok. Tato integrace výrazně zvyšuje výkon a snižuje náklady na pracovní sílu. Stroje s vkládáním drátu přímo do výrobního procesu zefektivňují výrobu tím, že kombinují tváření, podávání drátu a svařování do jednoho souvislého procesu, čímž zvyšují efektivitu a zajišťují konzistentní kvalitu výrobků.
Krok 3 – Kompatibilita materiálů
PVC, polyuretan a polyethylen vyžadují odlišné teplotní rozsahy a nastavení tlaku při svařování, a znalost základů svařování termoplastů pomáhá zajistit správné nastavení těchto parametrů. Některé materiály potrubí, jako například skleněná vlákna potažená PTFE, nejsou termoplasty a nelze je svařovat horkým vzduchem, proto si před výběrem stroje ověřte všechny materiály ve vaší produktové řadě.
Krok 4 – Rychlost výroby a úroveň automatizace
Pro výrobu v malém až středním objemu nabízejí nejlepší návratnost investic poloautomatické nebo standardní stroje. Plně automatizované systémy jsou nákladově efektivnější pro nepřetržitou výrobu ve velkém objemu, protože zajišťují nižší náklady na metr při minimálním zásahu obsluhy. Úroveň automatizace si vyberte podle konkrétního objemu výroby a provozních potřeb.
Krok 5 – Dostupnost služeb a podpory
Průmyslové svařovací stroje představují významné kapitálové investice určené k dlouhodobému používání. Ujistěte se, že jsou součástí dodávky nebo snadno dostupné služby v oblasti instalace, školení obsluhy, dostupnosti náhradních dílů a průběžného servisu. Servis a podpora poskytované ze Spojených států mohou ve srovnání s mezinárodním nákupem zkrátit dobu reakce a minimalizovat rizika spojená s dodavatelským řetězcem.
Materiály používané při výrobě ohebných potrubí a ventilačních hadic
PVC, polyuretan, polyethylen a potažená polyesterová netkaná textilie jsou čtyři nejčastěji používané termoplastické materiály pro výrobu svařovaných potrubí a hadic. Všechny čtyři se svařují horkým vzduchem; polyethylen lze navíc svařovat také horkým klínem.
| Materiál | Běžné způsoby použití potrubí | Hlavní vlastnosti | Metoda svařování |
|---|---|---|---|
| PVC (polyvinylchlorid) | Ohebné potrubí pro systémy vytápění, ventilace a klimatizace, větrání dolů, větrání v zemědělství, potrubí pro všeobecné průmyslové účely | Cenově výhodné, flexibilní v širokém teplotním rozmezí, s dobrou chemickou odolností, široce dostupné ve formě potažené tkaniny | Svařování horkým vzduchem |
| Polyuretan (PU) | Průmyslová hadice pro odsávání prachu, potrubí odolné proti oděru, hadice pro odsávání z CNC strojů | Vynikající odolnost proti oděru, pružnost při nízkých teplotách, chemická odolnost, delší životnost v aplikacích s vysokým opotřebením | Svařování horkým vzduchem |
| Polyethylen (PE) | Zavlažování a větrání v zemědělství, trubky pro všeobecné použití, aplikace vystavené vlhkosti | K dispozici jsou lehké, vlhkosti odolné a UV-stabilní typy, které jsou levnější než polyuretan | Svařování horkým vzduchem nebo horkým klínem |
| Netkaná polyesterová tkanina (povlakovaná) | Potrubí pro přívod čerstvého vzduchu, lehká ventilační trubka, průmyslové rozvádění vzduchu | Lehký, odolný proti roztržení, kompatibilní s PVC nebo polyuretanovými povlaky, dobrý poměr pevnosti v tahu k hmotnosti | Svařování horkým vzduchem |
Automatizace výroby potrubí a hadic
Ruční svařování ohebných potrubí je ze své podstaty náročné na pracovní sílu, omezené co do rychlosti a proměnlivé. Obsluha vede dráhu svaru, reguluje napětí materiálu a sleduje teplotu vizuálně. Při malých objemech je to proveditelné. Při středních až vysokých objemech však rostou mzdové náklady na metr potrubí, míra zmetkovitosti způsobená nerovnoměrnými svary vede k plýtvání materiálem a výrobní kapacita je omezena rychlostí, jakou dokáže člověk pracovat.
Automatizace řeší všechny tři omezení najednou, jak dokládají automatizované výrobní linky na spirálové potrubí společnosti Miller Weldmaster. Odstraňuje obsluhu z dráhy svařování, udržuje konzistentní parametry bez ohledu na délku směny či zkušenosti obsluhy a umožňuje výrobní rychlosti, které jsou při ručních metodách fyzicky nemožné.
Co automatizace nahrazuje při ruční výrobě vzduchovodů
Plně automatizovaný systém svařování potrubí integruje kroky, které v ručním výrobním prostředí představují samostatné, na lidské práci závislé operace:
- Dráha svaru řízená obsluhou: Na automatizovaném stroji na výrobu spirálových potrubí je dráha spirálového svaru udržována mechanicky otáčením tvářecího trnu a rychlostí posuvu materiálu. K udržení svaru na správném místě není zapotřebí žádné řízení ze strany obsluhy.
- Ruční podávání materiálu a regulace napětí: Automatické odvíječe tkaniny s regulací napětí nahrazují obsluhu při řízení podávání materiálu a zabraňují deformaci v oblasti svaru.
- Samostatné vkládání drátu: Výztužný drát se do procesu automaticky přivádí pomocí navíječe drátu – po svařování není nutný žádný samostatný krok pro vyztužení.
- Ruční řezání a měření délky: Automatizované řezací systémy se spustí, jakmile trubka dosáhne naprogramované délky, čímž zajišťují konzistentní rozměry výrobků bez nutnosti měření obsluhou v každém cyklu.
- Samostatné nanášení ochranného pásu: U strojů vybavených funkcí nanášení ochranného pásu se tento pás nanáší v rámci stejného výrobního cyklu jako svar – nikoli jako druhý pracovní krok po tvarování trubky.
Zvýšení efektivity výroby díky automatizovanému svařování potrubí
Automatizované svařování potrubí zvyšuje výkon, protože dráhu svaru, rychlost a teplotu řídí stroj, nikoli obsluha. Stroj FX100 od společnosti Miller Weldmaster svařuje spoje rychlostí až 18 metrů (60 stop) za minutu a stroj FX50 až 10 metrů (30 stop) za minutu, v závislosti na konkrétním použití, zatímco linka Moduline Ducting svařuje panely dohromady, vytváří a aplikuje T-pásku, přidává průchodky a nařezává trubky na míru – to vše v rámci jednoho automatizovaného systému. V tomto měřítku se náklady na pracovní sílu na metr dramaticky snižují a stává se tak dosažitelnou výrobní kapacita potřebná k plnění velkých zakázek v oblasti ventilace.
Kromě samotné produkční kapacity přináší automatizace také zvýšení konzistence, které má svou vlastní ekonomickou hodnotu. Konzistentní parametry svařování znamenají nižší podíl zmetků a méně oprav. Konzistentní rozměry výrobků znamenají lepší přizpůsobení při montáži. Konzistentní pevnost svaru znamená méně poruch v provozu a méně reklamací v rámci záruky.
Kdy má smysl volit poloautomatické nebo ruční svařování
Plná automatizace není vhodnou volbou pro každou výrobu potrubí. Je nejvýhodnější z hlediska nákladů v případě vysokých výrobních objemů, jednotných produktových řad a úspor na pracovní síle, které se kumulují v průběhu dlouhodobé výroby. U výroby s nižšími objemy, malých sérií zakázek na míru nebo provozů vyrábějících širokou škálu produktů s různými specifikacemi se kapitálová investice do plně automatizované linky nemusí vrátit dostatečně rychle.
V těchto situacích nabízí stroj T300 nebo poloautomatický stroj lepší poměr mezi investicí a výkonem. Funkce ukládání receptur a možnost duálního svařovacího režimu u stroje T300 stále přinášejí významné výhody v oblasti kvality a konzistence oproti plně ručním metodám, a to bez investičních nákladů na automatizovanou linku vyrobenou na míru. Široká nabídka strojů společnosti Miller Weldmaster s různými úrovněmi automatizace umožňuje vybrat řešení přesně odpovídající konkrétním výrobním požadavkům – nikoli předimenzované řešení, které zůstává nevyužité.
Servis, školení a podpora pro zařízení na svařování potrubí
Průmyslové svařovací stroje patří mezi investiční zařízení. Rozhodnutí o jejich pořízení nekončí v okamžiku prodeje – zahrnuje také instalaci, zaškolení obsluhy, průběžnou podporu výroby a údržbu stroje po celou dobu jeho mnohaleté životnosti. Pro kupující, kteří zvažují pořízení zařízení na svařování potrubí, je kvalita poprodejní podpory stejně důležitá jako technické parametry stroje.
Miller Weldmaster zajišťuje v USA instalaci, školení a servis všech svařovacích strojů na potrubí a nabízí dokonce i certifikované použité svařovací stroje na textilie pro podniky, které hledají možnosti s nižšími pořizovacími náklady.
Instalace a školení na místě
Po zakoupení se s kupujícím spojí certifikovaný servisní technik společnosti Miller Weldmaster , aby domluvil termín instalace a zaškolení přímo v provozovně. Proces instalace zahrnuje nastavení stroje, konfiguraci manipulace s materiálem a počáteční nastavení parametrů svařování podle konkrétních materiálů a specifikací výrobků kupujícího.
Školení obsluhy zahrnuje obsluhu stroje, nastavení a správu svařovacích receptur, postupy běžné údržby a kontrolu kvality výrobků. Cílem je vytvořit výrobní tým, který bude schopen stroj sebevědomě obsluhovat a řešit běžné výrobní problémy, aniž by bylo nutné při každé odchylce volat servis.
Průběžný servis a náhradní díly
Náhradní díly jsou k dispozici přímo prostřednictvím servisní sítě společnosti Miller Weldmaster, přičemž jejich expedice z USA zkracuje dodací lhůty ve srovnání se zařízením dodávaným ze zahraničí.
V případě průběžných technických dotazů, výrobních problémů nebo nutnosti seřízení strojů v souvislosti s vývojem výrobních řad je servisní tým společnosti Miller Weldmaster k dispozici prostřednictvím specializovaného servisního kontaktního procesu. Tato infrastruktura podpory představuje praktickou výhodu pro výrobce vzduchovodů, jejichž výrobní plány neumožňují delší prostoje strojů způsobené čekáním na mezinárodní dodávku náhradních dílů nebo na řešení problémů na dálku přes časová pásma.