Acrylic fabric bonding is an industrial process that joins acrylic canvas, awning, and marine fabrics using heat-activated adhesive tape — creating seams that are stronger, more durable, and leak-resistant compared to traditional sewing.
Miller Weldmaster všemi fázemi procesu lepení: jak se akrylová tkanina chová při zahřátí, která metoda svařování je vhodná pro váš objem výroby, jak se lepené švy liší od šitých variant a jak předejít nejčastějším poruchám při lepení. Ať už provozujete malou dílnu na výrobu markýz nebo velkokapacitní výrobní linku, zde uvedené informace mají přímý vliv na vaše rozhodnutí o nákupu.
Acrylic fabric cannot be thermoplastic-welded like PVC because it does not melt and re-fuse — bonding with heat-activated adhesive tape is required instead.
Hot air, hot wedge and impulse welding methods can all activate acrylic bonding tape to create strong, durable seams.
Lepené akrylové švy eliminují blednutí nití, netěsnosti v místech vpichů jehly a krátkou životnost nití – tři nejčastější příčiny selhání při šití akrylového plátna.
Řízení procesů – teplota, tlak a rychlost stroje – je hlavním faktorem ovlivňujícím pevnost švu a konzistenci ve výrobním prostředí.
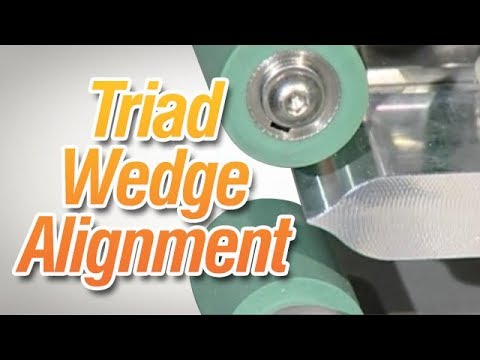
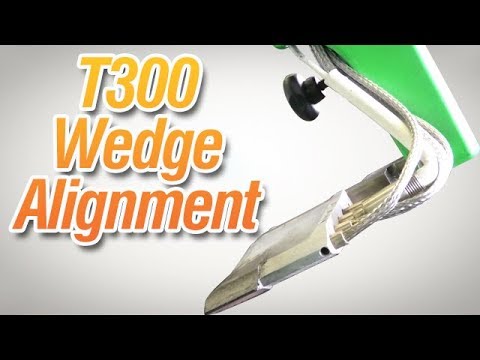
Miller Weldmaster stroje speciálně přizpůsobené pro lepení akrylu, mezi něž patří modely T300 Extreme, Triad Extreme a 112 Extreme.
Co je svařování akrylových tkanin?
The industrial process of permanently joining two or more pieces of acrylic fabric using a heat-activated adhesive tape, applied through a controlled welding machine. The result is a seam that is fully sealed, weather-resistant, and structurally superior to traditional sewn seams for most outdoor and marine applications.
Unlike PVC or polyurethane fabrics that melt and re-fuse under direct heat, acrylic fabric needs a heat-activated adhesive tape as the bonding agent — not raw heat — to create a permanent seam. Understanding this distinction is the starting point for anyone selecting a machine or setting process parameters for acrylic production.
Proč se akrylová tkanina nedá svařovat jako PVC
The core technical distinction: acrylic is a woven synthetic fiber, not a thermoplastic film. PVC and polyurethane fabrics melt under heat and re-fuse when pressure is applied — that is what direct thermoplastic welding exploits. Acrylic fabric does not behave this way. Apply direct heat without an adhesive and you risk glazing or scorching the surface without creating any seam bond. This is the most common misunderstanding buyers bring to the conversation, and it matters because it affects machine selection, tape selection, and every process parameter setting in production.
How Acrylic Adhesives Work
Při procesu tepelného spojování se používá laminovaná lepicí páska – s pevným lepidlem na obou stranách –, která se vloží mezi dva kusy akrylové tkaniny. Svařovací stroj aplikuje teplo, čímž aktivuje lepidlo, a tlak z lepicích válců a lišt zajistí pevné spojení. Při každé výrobní sérii postupujte podle následujícího postupu:
- Position laminated bonding tape between the two acrylic fabric pieces, fully seated within the seam allowance.
- Apply controlled heat via the welding method — hot air, hot wedge or impulse — to activate the adhesive at the correct temperature range for acrylic.
- Apply pressure through bonding rollers and bars to consolidate the seam and ensure full contact between the tape adhesive and both fabric surfaces.
- Allow cooling before handling to achieve full bond strength. Pulling a seam before it has cooled is one of the most common causes of weak seams.
Properties of Acrylic Fabric
Akrylát si na trzích s markýzami, lodními doplňky a výrobky pro venkovní použití udržuje prémiovou pozici díky svým specifickým vlastnostem. Právě tyto vlastnosti, které z něj činí tak cenný materiál, zároveň vyžadují dokonalé spojení – vadný šev na akrylovém výrobku má dopad na funkčnost látky, a to nejen na samotný výrobní proces.
- Odolnost proti UV záření: odolává vyblednutí a poškození povrchu v důsledku dlouhodobého vystavení slunečnímu záření – to je hlavní důvod, proč ji výrobci markýz a lodních plachet upřednostňují.
- Odvod vlhkosti: odvádí vlhkost z povrchu, aniž by ji absorboval, a zachovává tak pevnost materiálu i ve vlhkém prostředí.
- Odolnost vůči olejům a chemikáliím: spolehlivě funguje v průmyslovém a námořním prostředí, kde se vyskytují znečišťující látky.
- Vysoká pevnost v tahu a odolnost proti protažení: udržuje napětí v rámech markýz a stínicích konstrukcích, aniž by se protahovala nebo prohýbala.
- Odolnost vůči povětrnostním vlivům venku: zachovává si svou pevnost i při extrémních teplotách, od skladování v chladných zimních podmínkách až po přímé sluneční záření v létě.
Acrylic Fabric Bonding Methods: Comparing Hot Air, Hot Wedge and Impulse Welding
Choosing the right bonding method for acrylic fabric comes down to three variables: your production volume, your typical seam geometry, and the weight of the acrylic material you run. Each method activates the same heat-activated adhesive tape — what differs is how the heat is delivered and how fast the machine can move through a seam. The table below maps each method to the production context it serves best.
The most important thing to understand about the table below: none of these methods involve melting the acrylic fabric itself. Every row describes a mechanism for activating the adhesive tape. The fabric stays intact. The bond forms between the tape and the fabric surface, not between two fabric surfaces fused together.
Machine Settings for Acrylic Bonding: Temperature, Pressure, and Speed
Acrylic fabric requires a lower heat band than vinyl or PVC. The exact range depends on the specific acrylic blend and coating weight, but the guiding principle holds across materials: if you can see surface glazing on the fabric face, the temperature is too high. Reduce heat before increasing speed to compensate.
Rychlost je důležitá, protože doba působení – tedy doba, po kterou je tkanina v místě spojování vystavena teplu – přímo určuje, kolik energie lepidlo absorbuje. Příliš vysoká rychlost při správné teplotě vede k nedostatečné aktivaci lepidla. Příliš nízká rychlost při správné teplotě zase představuje riziko spálení. Správnou rovnováhu lze zjistit pouze zkušebním švem, nikoli výpočtem.
Nastavení tlaku ovlivňuje, jak dobře se aktivované lepidlo spojí s oběma povrchy látky. Při příliš malém tlaku nedojde k úplnému spojení, zejména na okrajích švů. Příliš velký tlak na lehké akrylové plátno může narušit vazbu látky a způsobit kosmetické vady na hotových výrobcích.
Před zahájením sériové výroby z nové šarže látky – nebo po jakékoli změně nastavení stroje – proveďte zkušební šev na zbytku stejného materiálu a před finálním zpracováním proveďte zkoušku odolnosti proti odlupování. Aplikační specialisté Miller Weldmaster vám mohou poradit s výchozími parametry pro vaši konkrétní látku a model stroje.
| Metoda | Jak to funguje | Nejlepší pro | Rychlost | Hlavní aspekty |
|---|---|---|---|---|
| Svařování horkým vzduchem | Controlled hot air stream activates adhesive tape between fabric layers | Výroba markýz s rovnými švy a středním až velkým objemem | Střední až rychlé | Kontrola teploty je zásadní – příliš vysoká teplota způsobuje vznik lesklého povrchu na akrylu |
| Svařování za tepla | Vyhřívaný kovový klín přichází do přímého kontaktu s vrstvami tkaniny, čímž aktivuje spojení pásky | Dlouhé, souvislé švy na silnějším akrylovém plátně | Rychlý pro nepřetržitý provoz | Vyžaduje přesné vyrovnání klínů; pomalejší příprava při malých sériích |
| Impulsní svařování | Krátký, řízený tepelný impuls procházející těsnicím prvkem aktivuje spojení pásky | Kratší délky švů, dílny s menším objemem výroby, různorodé tvary švů | Nižší rychlost na jeden cyklus, flexibilní | Klíčem k dosažení opakovatelné pevnosti švu je stálá doba působení |
Acrylic Fabric Bonding vs. Sewing: Why Industrial Manufacturers Are Making the Switch
Sewing has been the standard joining method for acrylic canvas for decades. It works — up to a point. At production scale, and across the service life of outdoor and marine products, three specific failure modes consistently push fabricators toward bonded seams. Understanding each one helps explain why the switch from sewing to bonding is not just a process upgrade but a warranty and quality management decision.
The Hidden Costs of Sewing Acrylic: Thread Fade, Needle Holes, and Rework
Vyblednutí nití představuje první typ poruchy. Akrylová tkanina je vyrobena tak, aby odolávala UV záření – zachovává si barvu i strukturální pevnost i po letech přímého slunečního záření. To však neplatí pro nitě. Polyesterové nebo nylonové nitě používané k šití akrylového plátna se opotřebovávají rychleji než samotná tkanina. Výsledkem je vizuálně nápadný nesoulad: vybledlé nitě procházející nepoškozenou tkaninou. Pro výrobce markýz, kteří mají záruční povinnosti, představuje vyblednutí nití důvod k reklamaci, nejde tedy pouze o kosmetický problém.
Dalším typem poruchy jsou netěsnosti v místech vpichů jehly . Každý steh vytváří v látce otvor. Pokud je nit nová a nepoškozená, otvor vyplní a zajišťuje přiměřenou voděodolnost. Jak nit pod vlivem UV záření slábne, otvory se rozšiřují. Voda proniká do švu – což je přesně ten typ poruchy, proti kterému mají outdoorové či námořní výrobky chránit.
Rework costs compound both problems. Re-sewing an acrylic seam requires removing the old thread, resetting the sewing machine, and running the seam again — with a real risk that the needle holes from the first pass compromise the repair. Running the same seam through a bonding machine after initial validation takes a fraction of the time. At production scale, the labor differential adds up to a meaningful cost per linear foot.
Pevnost spoje: Výhody lepeného akrylu oproti šití
The industry benchmark for awning and marine seams is 60–80% of base fabric tensile strength. A seam below that range is a warranty risk; a seam at or above it holds for the product's expected service life. Properly bonded acrylic seams with correctly specified heat-activated tape consistently reach this benchmark — and maintain it throughout the product's life because the bond is not subject to UV degradation the way thread is.
Šité švy mohou zpočátku vykazovat podobné hodnoty pevnosti. Rozdíl se však projeví až v průběhu času. Jak se nit opotřebovává, pevnost švu klesá. U lepeného švu k tomuto opotřebení nedochází. Pro výrobce, kteří na své výrobky poskytují víceleté záruky, představuje lepený šev specifikaci s nižším rizikem.
| Issue | Šité akrylové švy | Lepené akrylové spoje |
|---|---|---|
| Vodotěsnost švů | Je náchylný k poškození vpichy jehly; při vystavení UV záření se časem rozkládá | Fully sealed seam — no needle holes, watertight throughout service life |
| Vlákna se časem vyblednou | Vlákno ztrácí barvu a pevnost ještě předtím, než dojde k poškození látky | Žádné nitky – vzhled švu odpovídá životnosti látky |
| Úniky v místech vpichu jehly | Každý steh je trhlina; stav se zhoršuje s tím, jak vlákno slábne | Eliminated — adhesive tape fills and seals the seam line |
| Rychlost výroby | Náročné na pracovní sílu; závisí na zručnosti obsluhy a navlečení nitě do stroje | Stálý výkon; nastavení stroje zajišťuje konzistentní výsledky |
| Míra oprav švů | Opravné šití je časově náročné a může vyžadovat výměnu látky | Při správném nastavení procesních parametrů je nutnost oprav minimální |
| Náklady na pracovní sílu na běžný metr | Vyšší náklady na závit, častější výměna jehel, prostoje obsluhy | Po ověření nastavení přejít na výrobní měřítko |
Kde se používá lepení akrylových tkanin – odvětví a oblasti použití
Odvětví, která využívají akrylové plátno, mají společné provozní podmínky: dlouhodobé vystavení ultrafialovému záření, vlhkosti a mechanickému namáhání. Právě tyto podmínky způsobují nejzávažnější poruchy švů – a díky tomu jsou lepené švy tak cenné. Níže jsou uvedena hlavní odvětví, pro která Miller Weldmaster řešení pro lepení akrylu.
Markýzy a stínicí konstrukce
Awning fabrication is one of the main applications for acrylic fabric bonding. A commercial awning stays under UV and rain load for years before it is replaced, and sewn seams often show thread fade and needle hole leaks long before the fabric itself fails, which leads to customer callbacks and warranty claims.
Bonded seams address both failure modes. The awning keeps sealed seams through its service life, the fabricator handles fewer callbacks, and seam quality becomes a selling point when bidding commercial projects. See how four Miller Weldmaster machines transformed production at Lehr Awning in our acrylic awning case study.
Plátna pro námořní účely a plachty na lodě
V námořních aplikacích se k působení UV záření a vlhkosti, jimž jsou markýzy vystaveny již tak, přidává ještě slaná voda a neustálé ohýbání. Tyto podmínky urychlují opotřebení vláken více než jakékoli jiné prostředí – u šitého výrobku z námořní plachtoviny může v podmínkách silného UV záření a slané mlhy dojít k prosakování švů již během jedné plavební sezóny.
Bonded seams maintain watertight integrity across the flex cycles and chemical exposure that marine environments impose. Bimini tops, boat covers, and dodgers are the most common marine products where fabricators make the switch from sewing to bonding — and where the quality difference is most visible to the end customer.
Venkovní volný čas a nábytek
Kryty na zahradní nábytek, plachty na slunečníky a potahy na venkovní polštáře jsou vystaveny stejnému působení UV záření a vlhkosti jako markýzy, navíc však musí splňovat i estetické požadavky zákazníků. Švy jsou viditelné. U šitých švů na prémiovém venkovním nábytku dochází k vyblednutí nití a vzniku nerovných stehů, což v kupujícím vyvolává dojem o nízké kvalitě, a to bez ohledu na to, zda šev skutečně selhal.
Lepené švy působí vizuálně čistě – nejsou na nich vidět žádné stehy ani zabarvení nití. Pro výrobce, kteří své produkty řadí do prémiového segmentu trhu s outdoorovým volnočasovým vybavením, má estetická výhoda lepených švů stejný komerční význam jako jejich konstrukční přednosti.
Speciální průmyslová použití
Beyond traditional outdoor and marine applications, acrylic fabric bonding serves filtration bags, protective covers, and custom industrial enclosures where chemical resistance and seam integrity under mechanical stress are non-negotiable requirements. In these applications, a sewn seam is often disqualified from the specification outright — the perforation risk is incompatible with the containment requirement. Bonded acrylic seams provide the fully sealed surface these applications demand.
Choosing the Right Machine for Acrylic Fabric Bonding
Výběr správného stroje pro váš provoz závisí na třech faktorech: na tom, kolik vyrobíte za směnu, jaké tvary švů vaše výrobky vyžadují a jak těžká je akrylová tkanina, se kterou pracujete. Níže uvedená tabulka přiřazuje tyto faktory k jednotlivým kategoriím strojů, které Miller Weldmaster . Berte ji jako výchozí bod pro konzultaci s aplikačním specialistou – nikoli jako konečnou specifikaci.
Match the Machine to Your Production Volume
Provoz s malým objemem výroby a malé dílny
For shops bonding shorter runs, varied seam geometries, or a wide mix of acrylic products, impulse welding is typically the right starting point. The lower capital cost matches the production profile, and the flexibility to handle different seam lengths without major setup changes suits shops where no two jobs are identical.
Output profile: impulse machines handle seam lengths from a few inches to several feet, with cycle times that match manual-feed production paces. The key process variable is dwell time — the duration of the heat pulse. Getting that right for your specific tape and fabric combination is a one-time calibration that then produces consistent seams across the run.
Výrobci markýz a lodních plachet středního rozsahu
Awning shops and marine canvas fabricators producing at mid-volume — regular production schedules, consistent fabric weights, and long continuous seam requirements — are the natural fit for hot air and hot wedge welding machines. Continuous seam production at consistent speeds is where these machines outperform impulse alternatives on a cost-per-linear-foot basis.
The T300 Extreme and 112 Extreme are Miller Weldmaster's purpose-built solutions for this production profile. Both are calibrated for acrylic bonding — the temperature range, pressure systems, and feed mechanisms are designed for the lower heat requirements and precise speed control that acrylic fabric demands.
Velkokapacitní a automatizované výrobní linky
Manufacturers producing at scale — where the cost of machine downtime and seam rework is measured in production hours, not individual jobs — need machines with higher throughput and automation capability. High-speed hot air and hot wedge machines and automated bonding systems address that requirement.
The Triad Extreme and Miller Weldmaster's custom automation options serve this segment. The focus at this production level is not just machine capability but system integration: how the bonding station fits into the broader production line, what upstream and downstream handling looks like, and how quality control is built into the process rather than applied after it.
Časté problémy s lepením akrylu – a jak jim předcházet
Při správném nastavení procesních parametrů zajišťuje akrylové lepení trvale pevné spoje. Pokud tomu tak není, lze selhání téměř vždy přičíst jedné ze tří hlavních příčin: příliš vysokému teplu, nedostatečnému tlaku nebo nejednotnému nastavení v průběhu výrobní série. Každému z těchto typů selhání lze předejít.
Failure Mode 1: Surface Glazing or Scorching
Surface glazing occurs when the temperature setting is too high for the specific acrylic fabric being bonded. Acrylic coatings — particularly the solution-dyed finishes used on premium awning and marine canvas — are sensitive to excess heat. Glazing affects both seam appearance and bond strength, because the adhesive on the tape may over-activate and lose structural integrity before the seam is set.
Prevention: Run a test seam at the lower end of your temperature range before committing to a production run on any new fabric lot. If glazing appears, reduce temperature before increasing speed. Slower speed at a lower temperature is consistently more reliable than faster speed at a higher one for acrylic materials.
Failure Mode 2: Peel Failure at the Seam Edge Due to Surface Energy
Edge peel is the result of insufficient pressure during bonding, or adhesive tape that was not fully seated within the seam allowance before heat was applied. The center of the seam may bond correctly while the edges lift — a failure that becomes visible immediately on peel testing or, worse, in the field after installation.
Prevention: Verify tape placement before feeding material through the machine. Confirm pressure roller settings are within the recommended range for the fabric weight. After the first seam of any production run, conduct a 10-minute peel test — pull the seam apart by hand at the edge — before continuing. If the edge peels cleanly, adjust before proceeding.
Failure Mode 3: Bonding Inconsistency Across a Production Run
Run-to-run inconsistency is the hardest failure mode to diagnose because individual seams may look acceptable while aggregate seam strength varies. The two most common causes are machine settings that drift over a long production run — particularly temperature, which can creep as the machine reaches thermal equilibrium — and fabric lot variation, where different coating weights or acrylic blends require different parameter settings.
Prevention: Calibrate machine settings at the start of each shift, not just at initial setup. When switching to a new material lot, treat it as a new material — run a test seam and validate before full production. Sample seam strength testing throughout a run (not just at the beginning) catches drift before it becomes a quality issue. Miller Weldmaster's service and training programs cover production calibration protocols for each machine model.
Pokud nevidíte svou látku uvedenou vlevo, kontaktujte nás a informujte nás o svých potřebách v oblasti svařování látek.