Svařování PVC je tepelný spojovací proces, při kterém se materiály z polyvinylchloridu spojují na molekulární úrovni, čímž vznikají trvalé, vodotěsné spoje bez použití lepidel či mechanických spojovacích prvků. Tato metoda je ceněna pro svou nákladovou efektivitu a univerzálnost, díky čemuž je vhodná pro PVC tkaniny a fólie v celé řadě aplikací.
Volba nesprávné svařovací metody nebo stroje vede k vadným svarům, plýtvání materiálem a nákladným prostojům ve výrobě. Tato stránka se zabývá čtyřmi hlavními metodami svařování PVC – horkým vzduchem, horkým klínem, vysokofrekvenčním (RF) svařováním a impulsním svařováním –, odvětvími, která je využívají, a praktickým rámcem pro výběr správného stroje s ohledem na váš materiál a výrobní požadavky, přičemž zdůrazňuje širokou škálu aplikací PVC, které svařování umožňuje.
Ať už potřebujete svařovačku na PVC pro průmyslové plachty a bannery, nebo svařovací stroj na plasty pro lékařské sáčky, geomembrány či architektonické membrány, celý proces začíná tím, že si ujasníte, která metoda je vhodná pro váš materiál a jaké vlastnosti musí váš svar mít.
- Při svařování PVC se termoplastické materiály spojují za pomoci tepla a tlaku, čímž vznikají spoje, které jsou pevnější než lepené spoje a jsou zcela vodotěsné.
- Čtyři základní metody svařování PVC – horkým vzduchem, horkým klínem, vysokofrekvenčním proudem (RF) a impulzním svařováním – se používají pro různé tloušťky materiálu, objemy výroby a požadavky na konečné použití.
- RF svařování je preferovanou metodou pro pružné PVC fólie, u nichž jsou vyžadovány vzduchotěsné a přesné svary. Horký vzduch a horký klín se lépe hodí pro těžší textilie, geomembrány a lineární svary ve velkých objemech.
- Výběr stroje závisí na typu materiálu, geometrii švu, požadované rychlosti výroby a na tom, zda se daná aplikace řídí předepsanými normami kvality, například v lékařském nebo leteckém průmyslu.
- Miller Weldmaster vyvíjí svařovací stroje na PVC pro všechny hlavní metody a díky hlubokým znalostem v oblasti svařování PVC a termoplastů spolupracuje s výrobci od identifikace aplikací až po optimalizaci výroby, aby jim poskytla řešení šitá na míru.
Co je to svařování PVC?
Svařování PVC je termoplastický spojovací proces, při kterém se pomocí řízeného tepla a tlaku roztaví povrchy dvou PVC materiálů a spojí se do jednoho celistvého spoje, čímž vznikne trvalé spojení. Po ochlazení je svařovaná zóna strukturálně souvislá – chová se jako jeden kus materiálu, nikoli jako dva kusy držené pohromadě.
Na rozdíl od svařování rozpouštědlem, při kterém se pomocí rozpouštědel chemicky rozpouštějí a spojují povrchy z PVC a které se běžně používá v instalatérství, či od šití, při kterém se materiál mechanicky propichuje, dochází při svařování k molekulárnímu spojení. Výsledkem je spoj, který je vodotěsný, v případě potřeby vzduchotěsný a ve většině případů pevnější než okolní základní materiál.
Správná příprava povrchů z PVC, včetně očištění od nečistot a zajištění správného přilnutí, je nezbytná pro vytvoření pevných a těsných spojů.
PVC je termoplast – to znamená, že při zahřátí předvídatelně změkne a při ochlazení opět ztuhne, aniž by ztratilo svou strukturální integritu. Díky této vlastnosti je velmi dobře svařitelné pomocí celé řady průmyslových metod. Klíčem k úspěchu je přizpůsobení metody, teploty, tlaku a doby působení konkrétnímu složení materiálu a požadavkům na výkon při konečném použití.
Vědecké základy svařování PVC
Každý svar z PVC je ovlivněn třemi proměnnými: teplem, tlakem a chlazením.
Teplo uvede povrch z PVC do stavu tekutosti – do bodu, kdy se termoplastický materiál stane viskózním a polymerní řetězce ve svárkové zóně se mohou propojit s přilehlým povrchem.
Tlak stlačuje oba změkčené povrchy k sobě a zajišťuje tak molekulární kontakt mezi nimi. Bez dostatečného tlaku povrchy taveniny vychladnou dříve, než dojde k úplnému proniknutí spoje.
Chlazení za kontrolovaných podmínek zajistí, že molekulární spojení zůstane na svém místě. Pokud se tlak uvolní příliš brzy, spoj se rozpadne. Správná doba chlazení je stejně důležitá jako doba svařování.
Optimální teplota svařování PVC se obvykle pohybuje v rozmezí 350 °F až 450 °F (175 °C–230 °C), v závislosti na složení materiálu a způsobu svařování. Je zásadně důležité pečlivě sledovat teplotu, aby nedošlo k spálení materiálu, což by mohlo ohrozit kvalitu svaru. Tenčí fólie vyžadují nižší teploty a kratší dobu působení tepla. Silnější PVC tkaniny a geomembrány vyžadují delší působení tepla, aby došlo k úplnému proniknutí spoje skrz celý průřez materiálu.
Svařování PVC vs. lepení vs. šití
V případě průmyslových aplikací s termoplasty převyšuje svařování lepení i šití ve všech výkonnostních parametrech, na kterých v praxi záleží: pevnost spoje, vodotěsnost, dlouhodobá životnost a konzistentnost výroby.
Lepené spoje podléhají tečení – postupnému prodlužování při trvalém zatížení – a dochází k jejich degradaci v důsledku působení UV záření, teplotních cyklů a kontaktu s chemikáliemi. Šité švy vytvářejí perforace po jehle, které představují přirozené cesty úniku a body koncentrace napětí. Svařované švy oba tyto způsoby selhání eliminují.
Níže uvedená tabulka shrnuje hlavní rozdíly:
| Metoda spojování | Pevnost švu | Nejlepší pro |
|---|---|---|
| Svařování horkým vzduchem | Srovnatelná s pevností základního materiálu v tahu | Pružná PVC tkanina, plachty, tvary na míru, opravy v terénu |
| Svařování za tepla | Vynikající — stálá integrita lineárního švu | Těžké PVC tkaniny, geomembrány, plachty na nákladní automobily, velkosériová výroba |
| RF (rádiové frekvence) svařování | Vynikající — pevnost spoje často převyšuje pevnost základní fólie | Tenké pružné PVC fólie, obaly pro zdravotnictví, nafukovací výrobky, výrobky pro čisté prostory |
| Impulsní svařování | Vysoká přesnost při úzké šířce švu | Tenké fólie pro lékařské účely, přesné balení |
| Lepení | Střední — náchylné k tečení při trvalém zatížení | Aplikace s nízkým namáháním, které nemají nosnou funkci |
| Šití / Stehování | Spodní část – perforace jehlou vytvářejí místa s vysokým namáháním a cesty pro únik | Textilní výrobky, u nichž není vyžadována vodotěsnost |
Druhy metod svařování PVC – a kdy které z nich použít
Svařování PVC není jediný proces – jedná se o skupinu metod, z nichž každá je optimalizována pro konkrétní kombinaci materiálu, geometrie, objemu a požadavků na výkon. Tyto svařovací metody se běžně používají ke svařování plastových materiálů v odvětvích, jako je automobilový průmysl, letecký průmysl a výrobní průmysl. Výběr vhodné svařovací metody závisí na konkrétních požadavcích dané aplikace; volba nesprávné metody může vést k nedostatečné pevnosti spoje, plýtvání materiálem nebo k tomu, že stroje nebudou schopny dosáhnout požadované výrobní kapacity.
Níže uvedená tabulka slouží jako stručný přehled pro výběr metody. Následují podrobné vysvětlivky.
| Metoda svařování | Ideální použití | Rychlost výroby |
|---|---|---|
| Hot Air | Bannery, plachty, markýzy, zakřivené švy, opravy v terénu | Střední — ruční až poloautomatické |
| Horký klín | Plachty na nákladní automobily, geomembrány, fólie do rybníků, průmyslové závěsy | Vysoká – nepřetržitá automatizovaná výroba |
| RF (rádiová frekvence) | Lékařské sáčky, infuzní vaky, nafukovací výrobky, záclony do čistých prostor | Krátká doba cyklu — programovatelná sériová výroba |
| Impuls | Lékařské fólie, přesné obaly, tenkostěnné sáčky | Střední — přesnost před objemem |
Svařování horkým vzduchem
Svařování horkým vzduchem je proces, při kterém se řízený proud ohřátého vzduchu – obvykle o teplotě mezi 400 °F a 600 °F – směruje přes přesnou trysku na povrch z PVC těsně předtím, než tlakové kolo nebo válec stlačí obě vrstvy k sobě.
Ohřátý vzduch současně změkčuje oba povrchy, čímž vzniká tavená zóna. Tlakové kolo zajišťuje molekulární kontakt. Svar během průchodu materiálu během několika sekund vychladne a ztuhne.
Svařování horkým vzduchem je nejuniverzálnější ze všech čtyř metod. Zvládá složité křivky, různé tvary a rozměry i nepravidelné tvary, na které systémy s klíny nedosáhnou, a proto je preferovanou volbou pro lemování, kederové švy, bannerové tvary na míru a opravy přímo v terénu.
Mezi ideální příklady použití svařování horkým vzduchem patří:
- Plachty a průmyslové závěsy, u nichž dráhy švů kopírují nepravidelné obrysy
- Informační tabule a reklamní bannery vyžadující přesné svařované lemy
- Markýzy a architektonické stínící konstrukce
- Instalace a opravy v terénu, kde je zapotřebí přenosné svařovací zařízení
- Malé až střední výrobní série, u nichž záleží na flexibilitě nastavení
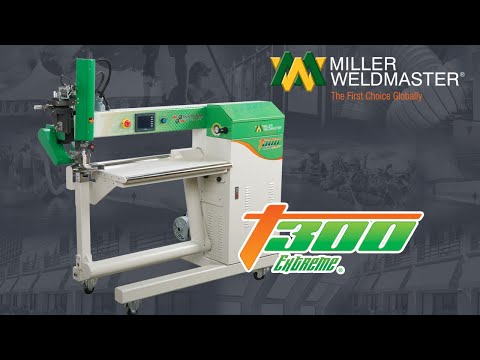
Používání správných nástrojů – jako jsou systémy pro testování svarů a svařovací zařízení s horkovzdušným ventilátorem – je zásadní pro zajištění kvality, efektivity a přesné kontroly během svařovacího procesu. Horkovzdušné systémy společnosti Miller Weldmaster zahrnují širokou škálu zařízení, od přenosných ručních jednotek až po poloautomatické a plně automatizované stolní stroje určené pro sériovou výrobu.
Svařování za tepla
Při svařování horkým klínem se používá zahřátý kovový klín, který se vkládá mezi dvě vrstvy tkaniny při jejich průchodu strojem. Klín se současně dotýká obou spojovaných povrchů a roztaví je těsně předtím, než je k sobě stlačí poháněné lisovací válce.
Vzhledem k tomu, že zdroj tepla přichází do přímého kontaktu s materiálem – namísto toho, aby se spoléhal na proudění vzduchu – zajišťuje horký klín rychlejší přenos tepla, vyšší rychlosti svařování a konzistentnější kvalitu švu i při dlouhodobých výrobních sériích. Díky tomu se jedná o nejčastěji používanou metodu pro aplikace s lineárními švy ve velkých sériích.
Mezi ideální příklady použití svařování horkým klínem patří:
- Plachty na nákladní automobily a kryty pro valníkové návěsy, které vyžadují dlouhé, rovné švy při výrobní rychlosti
- Geomembrány a fólie pro jezírka, u nichž je rozhodující soudržnost spojů v délce stovek lineárních stop
- Těžké průmyslové PVC tkaniny, u nichž je vyžadována vysoká odolnost proti propálení
- Zemědělské kryty a systémy pro zadržování
- Automatizované výrobní linky, na nichž stroj provádí materiál nepřetržitým cyklem svařování
Systémy s horkým klínem lze snadno integrovat do automatizovaných systémů manipulace s materiálem, což umožňuje svařování přímo v lince jako součást nepřetržitého zpracování tkanin.
RF (rádiové frekvence) svařování
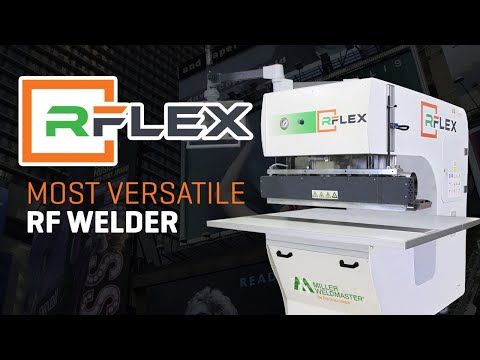
RF svařování – nazývané také vysokofrekvenční svařování nebo dielektrické svařování – využívá elektromagnetickou energii v rozmezí rádiových frekvencí (obvykle 27,12 MHz) k ohřevu PVC materiálu zevnitř, nikoli z povrchu. Tento vnitřní ohřev je možný, protože PVC je polární plast, což znamená, že jeho molekulární struktura reaguje na střídavé elektromagnetické pole tím, že vytváří teplo prostřednictvím molekulárního tření.
Tento mechanismus ohřevu „zevnitř ven“ poskytuje vlastnosti vysokofrekvenčního svařování, kterým se metody s povrchovým kontaktem nemohou vyrovnat: rovnoměrné rozložení tepla v průřezu materiálu, přesnou geometrii svaru danou tvarem elektrod a rychlé cykly, které umožňují sériovou výrobu s vysokou produktivitou. Vysokofrekvenční svařování vytváří pevné svary, díky čemuž je ideální pro výrobky a součásti, které vyžadují vysokou konstrukční integritu.
Mezi ideální příklady použití vysokofrekvenčního svařování PVC patří:
- Balení zdravotnických prostředků: infuzní vaky, vaky na krev, sterilní ochranné obaly a stomické sáčky
- Nafukovací výrobky: nafukovací matrace, záchranné vesty, nafukovací čluny a reklamní nafukovací předměty
- Závěsy do čistých prostor a bariéry pro farmaceutické účely
- Přesná montáž průmyslových PVC fólií, u nichž je vyžadována rozměrová přesnost
- Aplikace vyžadující zdokumentovatelnou sledovatelnost procesů za účelem dodržování předpisů v regulovaných odvětvích
Tyto aplikace často zahrnují zpracování PVC materiálu na hotové součásti pro průmyslové a komerční využití.
U vysokofrekvenčního svařování lze programovat frekvenci, výstupní výkon, dobu svařování i tlak, což výrobcům umožňuje přesnou kontrolu nad geometrií svaru a schopnost konzistentně reprodukovat stejný svar ve velkém měřítku. Pro regulovaná odvětví, která vyžadují dokumentaci procesů, poskytují vysokofrekvenční systémy s funkcí záznamu dat auditovatelný záznam každého svařovacího cyklu.
Impulsní svařování
Při impulzním svařování se na odporový drát zabudovaný do svařovací lišty přivádí řízený elektrický impuls, čímž se přesně v místě svaru rychle vyvine teplo. Po svařovacím cyklu následuje ochlazování pod tlakem – lišta zůstává sevřená, dokud materiál neztuhne – a teprve poté dojde k uvolnění.
Impulzní svařování vytváří úzké, čisté svary s minimálním šířením tepla mimo svařovanou zónu. Díky tomu je ideální pro tenké PVC fólie, u nichž je nutné omezit tepelné deformace a kde záleží na přesnosti šířky svaru, přičemž zároveň zajišťuje pevné spojení, které zaručuje trvanlivost a integritu svaru.
Mezi ideální příklady použití impulzního svařování patří:
- Tenké fólie z PVC pro lékařské účely, u nichž je vyžadována přesná geometrie švu
- Aplikace přesného balení ve farmaceutické a klinické výrobě
- Zapečetění sáčků v případech, kdy jsou požadovány úzké švy
Porovnání s horkým vzduchem: svařování horkým vzduchem je vhodné pro tlusté materiály, univerzální použití a aplikace se složitou geometrií. Impulsní svařování je vhodné pro tenké materiály, přesné a kontrolované svary. Obě metody se používají pro PVC, avšak na opačných koncích spektra tloušťky materiálu a geometrie svaru.
Odvětví, která využívají svařování PVC
Svařování PVC nachází uplatnění v celé řadě výrobních odvětví, včetně automobilového průmyslu, kde je nezbytné pro výrobu odolných komponentů, jako jsou sedadla a části interiéru. Společným znakem těchto odvětví je požadavek na spoje, které splňují své funkce – ať už pod zatížením, v povětrnostních podmínkách, ve sterilním prostředí nebo pod dohledem regulačních orgánů. Níže jsou uvedena hlavní odvětví, ve kterých jsou svařovací stroje na PVC klíčovým výrobním nástrojem.
Průmyslová výroba a plachty
Nejrozsáhlejším odvětvím, kde se svařování PVC využívá, je výroba průmyslových textilií. Plachty na nákladní automobily, plachty na valníky, nákladní závěsy a průmyslové ochranné bariéry se vyrábějí z polyesterové tkaniny potažené PVC a obvykle se svařují pomocí horkého klínu u dlouhých švů a horkého vzduchu u lemů, průchodek a úpravy okrajů.
Požadavky na pevnost švů v dopravních aplikacích jsou značné. Plachta, u níž dojde k selhání svaru za podmínek silničního provozu, představuje nebezpečí na silnici a může vést k právní odpovědnosti. Výrobci stanovují parametry svařování tak, aby byly splněny cíle v oblasti pevnosti v tahu a odolnosti proti odlupování, a výroba s kontrolou kvality je při velkém objemu výroby nezbytnou podmínkou.
Informační tabule a reklamní bannery
Výrobci bannerů a reklamních nápisů svařují PVC bannerový materiál – obvykle vinyl o gramáži 13 oz. až 18 oz. – pomocí svařování horkým vzduchem, a to pro lemování, švy kapes a konečnou úpravu. Malosériová výroba na zakázku a časově náročné dodací lhůty kladou velký důraz na rychlost svařování a flexibilitu nastavení strojů.
U výrobců bannerů s velkým objemem produkce pomáhají poloautomatické systémy s horkým vzduchem a programovatelnými dráhami svařování zkrátit dobu nastavení a omezit vliv obsluhy, čímž zajišťují konzistentní kvalitu výstupu napříč všemi zakázkami.
Námořní, nafukovací a rekreační výrobky
Nafukovací čluny, osobní plovací pomůcky, fólie do bazénů, vodní bariéry a lodní plachty – to vše vyžaduje švy, které jsou zcela vodotěsné a schopné udržet vnitřní tlak vzduchu bez deformace nebo selhání. U tenkých nafukovacích PVC fólií se nejčastěji používá vysokofrekvenční svařování. U těžších lodních plachet a krycích plachet se využívá horký vzduch.
Porucha švu u námořních a nafukovacích výrobků není jen otázkou kvality – jde o bezpečnostní problém. K zajištění stálé integrity švů v průběhu celé výroby je nezbytná přesnost strojů a ověřené parametry svařování.
Obaly pro zdravotnictví a farmaceutický průmysl
Vaky na krev, sáčky na infuzní roztoky, sterilní bariéry, obaly na ošetření ran a sáčky na zdravotnické prostředky se vyrábějí z pružné PVC fólie pomocí vysokofrekvenčního svařování. Vysokofrekvenční svařování v tomto odvětví dominuje díky své přesné programovatelnosti, krátkým dobám cyklu a kompatibilitě s regulovanými výrobními prostředími.
Aplikace svařování PVC v lékařském průmyslu vyžadují zdokumentované parametry procesu a sledovatelnost. Vysokofrekvenční svařovací stroje s funkcí záznamu dat založenou na PLC zaznamenávají frekvenci svařování, výkon, dobu zdržení a tlak pro každý výrobní cyklus – čímž poskytují auditní stopu, kterou vyžadují prostředí podléhající regulaci FDA.
Pro výrobce obalů pro zdravotnické prostředky a farmaceutické výrobky začíná cesta k výběru správného stroje u specialisty na svařování, který rozumí jak materiálovým požadavkům, tak i regulačnímu prostředí.
Geomembrány a ochrana životního prostředí
Fólie pro rybníky, izolační systémy skládek, hydroizolace tunelů a zemědělské nádrže využívají PVC geomembrány svařované přímo na místě metodou horkého klínu a horkovzdušného vytlačování. Poruchy těsnosti svarů v izolačních aplikacích mají dopady na životní prostředí a v případě regulovaných izolačních systémů také vedou k právní odpovědnosti.
Svařování geomembrán vyžaduje stroje, které jsou schopny dlouhodobého provozu ve venkovních podmínkách a které zvládnou svařovat silné PVC membrány vysokou rychlostí na dlouhých úsecích.
Architektura a střešní membrány
U napínacích konstrukcí, střešních systémů z PVC, obkladů fasád budov a velkoplošných architektonických instalací se svařování PVC membrán využívá k vytvoření vodotěsných a odolných spojů. V architektonických aplikacích musí spoje odolávat po celá desetiletí teplotním cyklům, působení UV záření a konstrukčním pohybům.
Svařované spoje vykazují v dlouhodobém provozu v terénu trvale lepší vlastnosti než spoje membrán upevněné mechanicky nebo lepené. Pro architekty a stavební firmy, které volí systémy z PVC membrán, jsou způsob spojování a kvalifikace svařování součástí specifikace výkonnosti produktu.
Jak vybrat svařovací stroj na PVC nebo svařovačku na plasty
Nejčastější chybou při výběru stroje je postupovat zpětně od katalogu strojů namísto toho, aby se vycházelo z konkrétního výrobního problému. Výběr svařovacího stroje před úplným definováním materiálu, geometrie svaru, objemu a požadavků na výkon vede k tomu, že stroje nedokážou poskytnout požadovaný výkon. Před výběrem svařovacího stroje na PVC je nezbytné jasně identifikovat konkrétní požadavky vašeho projektu – jako jsou tloušťka materiálu, tvar, požadovaná estetická kvalita a rychlost výroby –, protože právě tyto faktory určují nejvhodnější zařízení a proces.
Níže uvedený pětikrokový postup logicky vede od definice materiálu až po doporučení stroje. Jeho dodržení snižuje riziko, že zakoupíte zařízení, které ve vaší konkrétní aplikaci nebude podávat dostatečný výkon.
Krok 1 – Určete materiál
O tom, která svařovací metoda je pro danou aplikaci vhodná, rozhoduje složení PVC, tloušťka materiálu a typ povrchové úpravy. Při svařování je zásadní sladit typy plastů, protože materiály jako polyethylen a polypropylen lze svařovat mezi sebou, ale ne s jinými plasty, jako je například PVC, a to kvůli rozdílům v chemickém složení a teplotách tání.
- Tenká PVC fólie (do 0,5 mm): vysokofrekvenční svařování nebo impulzní svařování
- Tkanina se středně silnou PVC vrstvou (0,5 mm – 2 mm): horkým vzduchem nebo horkým klínem
- Těžká PVC geomembrána (2 mm a více): svařování horkým klínem nebo extruzní svařování
Vyžádejte si od svého dodavatele PVC technický list materiálu. Ověřte, zda složení obsahuje změkčovadla, UV stabilizátory nebo přísady zpomalující hoření – tyto látky ovlivňují požadavky na teplotu svařování a kvalitu spoje. Než se rozhodnete pro konkrétní zařízení, vždy proveďte zkušební svařování vzorku materiálu, který budete skutečně používat ve výrobě.
Krok 2 — Zmapujte objem těžby a geometrii sloje
Objem a geometrie svarů společně určují, zda potřebujete ruční, poloautomatický nebo plně automatizovaný systém – a která svařovací metoda je vhodná.
- Lineární švy při velkých objemech: automatizované systémy s horkým klínem zajišťují stálou průchodnost při nejnižších nákladech na jeden šev
- Vlastní tvary, křivky a nepravidelné obrysy: horký vzduch umožňuje flexibilně kopírovat nelineární dráhy švů
- Přesná výroba v malém formátu: Vysokofrekvenční nebo impulzní systémy umožňují programovatelnou sériovou výrobu s přísnou kontrolou rozměrů
Důležitý je také typ spoje. Překrývající se spoje, svarové lemy, přesahové spoje a spoje s kapesním lemem vyžadují vždy odlišné geometrie trysek, konfigurace elektrod nebo profily klínů. Během hodnocení je třeba ověřit kompatibilitu stroje s požadovanou geometrií spoje.
Krok 3 — Posouzení požadavků na vlastnosti švů
Čemu musí váš svar odolávat? Než začnete posuzovat stroje, nejprve si to ujasněte.
- Požadavek na pevnost v tahu: jaké zatížení šev vydrží, než dojde k jeho selhání?
- Požadavek na pevnost v odtrhu: jakému bočnímu namáhání musí šev odolat?
- Stupeň vodotěsnosti: voděodolný, zcela vodotěsný nebo vzduchotěsný pod tlakem?
- Vliv vnějšího prostředí: UV záření, kontakt s chemikáliemi, teplotní cykly, oděr?
V případě regulovaných odvětví je třeba k tomuto seznamu přidat ještě sledovatelnost procesů. Aplikace v lékařství, farmaceutickém průmyslu a leteckém průmyslu vyžadují zdokumentované parametry svařování a schopnost konzistentně dosahovat ověřené kvality svarů napříč všemi výrobními šaržemi. Tento požadavek obvykle vede k volbě vysokofrekvenčního svařování nebo plně automatizovaných systémů s zaznamenáváním dat pomocí PLC.
Krok 4 – Posouzení potřeb v oblasti automatizace a integrace
Svařovací stroje na PVC jsou k dispozici ve třech úrovních automatizace, z nichž každá je vhodná pro jiný rozsah výroby a model organizace práce.
- Ruční systémy: ovládané obsluhou, nejvhodnější pro malosériovou zakázkovou výrobu a opravy v terénu
- Poloautomatické systémy: svařovací cyklus řízený strojem s ručním polohováním a vkládáním dílů obsluhou – vyvážená produkce a flexibilita
- Plně automatizované systémy: řízení pomocí PLC, kontinuální nebo cyklický provoz, integrované s manipulací s materiálem — ideální pro velkoobjemovou výrobu s požadavky na kvalitní dokumentaci
Zvažte uspořádání vaší výrobní haly. Stroje se výrazně liší co do zabrané plochy, směru podávání materiálu a požadavků na integraci. Plně automatizovaný systém, který se nehodí k vašemu stávajícímu uspořádání haly nebo infrastruktuře pro manipulaci s materiálem, bude vyžadovat kapitálové investice nad rámec samotného stroje.
Krok 5 — Spolupracujte se specialistou, ne jen s dodavatelem
Nesprávný výběr stroje má reálné důsledky: vadné svary, plýtvání materiálem, prostoje ve výrobě a náklady na výměnu zařízení, které neplní svůj účel. Nejlepší ochranou před takovým výsledkem je spolupráce se specialistou na svařování, který před doporučením zařízení vyhodnotí vaši konkrétní aplikaci.
Miller WeldmasterProces určení vhodného řešení společnosti Weldmaster začíná u vašeho materiálu a vašich výrobních požadavků. Aplikační inženýři společnosti Weldmaster otestují váš konkrétní materiál, stanoví procesní parametry potřebné k dosažení vašich cílů ohledně kvality svaru a doporučí zařízení na základě prokázaného výkonu – nikoli na základě katalogových specifikací.
Podpora zahrnuje instalaci, zaškolení obsluhy a optimalizaci výroby. V případě aplikací v regulovaných odvětvích může společnost Weldmaster pomoci s dokumentací procesů a kvalifikací.
Níže uvedená matice pro výběr strojů shrnuje doporučené postupy podle výrobních potřeb:
| Výrobní potřeby | Doporučený postup | Kategorie strojů Weldmaster |
|---|---|---|
| Lineární švy s velkým objemem na těžké látce | Svařování za tepla | Miller Weldmaster automatizované systémy s horkým klínem |
| Speciální tvary, křivky nebo zakázky v malých sériích | Svařování horkým vzduchem | Miller Weldmaster svařovací stroje na horký vzduch |
| Tenké PVC fólie pro regulovaná odvětví | RF svařování | Miller Weldmaster Systémy pro vysokofrekvenční svařování |
| Instalace v terénu nebo opravy na staveništi | Horký vzduch (přenosný) | Miller Weldmaster přenosné svařovací zařízení |
| Přesné úzké švy v tenké lékařské fólii | Impulsní svařování | Miller Weldmaster impulzní svařovací systémy |
Pevnost svarů z PVC: Co znamenají tato čísla pro vaše použití
Esteticky vypadající svar není totéž jako pevný svar. Při svařování více kusů PVC je cílem vytvořit trvalé spojení, při kterém dojde k úplnému splynutí materiálů, aby byla zajištěna maximální pevnost a trvanlivost. Pouhá vizuální kontrola není spolehlivou metodou pro hodnocení kvality termoplastického spoje. Zkouška pevnosti spoje poskytuje přesnější měřítko skutečné kvality spoje a výsledky se mohou výrazně lišit v závislosti na tom, jak efektivně byl svařovací proces přizpůsoben danému materiálu.
Co určuje pevnost či slabost svaru
Kvalitu svaru určují čtyři proměnné: regulace teploty, tlak, doba zdržení (délka svařovacího cyklu) a chlazení.
Teplota musí dosáhnout prahové hodnoty toku taveniny dané konkrétní PVC směsi. Je-li příliš nízká, povrchy se nespojí v plném rozsahu. Je-li příliš vysoká, dojde k degradaci materiálu, což sice vytvoří vizuálně přijatelný spoj, ten však pod zatížením selže.
Tlak musí být rovnoměrný po celé šířce spoje. Nerovnoměrný tlak vede k vzniku spojených a nespojených zón v rámci jednoho spoje – jedná se o typ poruchy, kterou nelze odhalit bez destruktivního zkoušení.
Doba zdržení určuje, jak dlouho se udržuje tavená zóna před stlačením povrchů. Je-li příliš krátká, nedosáhne se plného proniknutí spoje. Je-li příliš dlouhá, teplo se šíří mimo zónu spoje, což způsobuje deformaci materiálu.
Chlazení při regulovaném tlaku zajistí molekulární spojení. Uvolnění upínacího tlaku dříve, než svar vychladne pod prahovou hodnotu krystalizace, umožní částečné rozpojení spoje.
Právě vzájemné působení těchto čtyř proměnných je důvodem, proč je pro zajištění konzistentní kvality svarů v sériové výrobě nezbytná validace procesních parametrů – a nikoli pouze úsudek obsluhy.
Podrobný návod, jak svařovat PVC – od přípravy materiálu až po nastavení teploty a rychlosti – najdete v našem průvodci.
Svařování vs. šití vs. lepení: srovnání vlastností spojů
Svařované spoje z PVC eliminují dva specifické mechanismy porušení, které se vyskytují u šitých a lepených spojů.
Šité švy vytvářejí v základním materiálu řadu děr po jehle. Každá taková díra představuje místo koncentrace napětí a potenciální cestu pro únik. Při použití v exteriéru nebo v hydroizolačních aplikacích urychluje opotřebení nití selhání švu.
Lepené spoje jsou náchylné k tečení – postupnému prodlužování při dlouhodobém statickém nebo dynamickém zatížení – a k degradaci lepidla v důsledku vystavení UV záření, kontaktu s rozpouštědly a teplotním cyklům. Plachta, jejíž lepené spoje ve skladu drží, může v terénu selhat již během jedné sezóny.
Správně provedený svar eliminuje oba typy poruch. Svařovaná zóna je souvislým prodloužením základního materiálu. Nedochází k odlupování, tečení ani úniku skrz dírku. V aplikacích, kde porucha svaru má důsledky pro bezpečnost nebo může vést k právní odpovědnosti – například u přepravních plachet, nafukovacích člunů, lékařských obalů či ochranných obalů pro životní prostředí – není svařování pouhou volbou, ale nutností.
Zkoušení a kontrola kvality svarů z PVC
K ověření kvality svarů z PVC se používají tři zkušební metody:
Odlupovací zkouška: vzorek svaru se pod kontrolovaným zatížením odlupuje, aby se změřila přilnavost spoje. K poruše by mělo dojít v základním materiálu, nikoli na rozhraní svaru – porucha základního materiálu potvrzuje, že svar je pevnější než materiál, který spojuje.
Zkouška tahem: svařovaný vzorek se roztahuje v podélném směru, aby se změřila odolnost proti roztržení svaru při tahu. Údaje o pevnosti v tahu slouží jako podklad pro volbu tloušťky materiálu a rozteče svarů v konstrukčních aplikacích.
Zkouška tlakem: u nafukovacích výrobků nebo u vzduchotěsných švů se uzavřený zkušební úsek natlakuje a sleduje se pokles tlaku. Tato zkouška odhalí dutiny ve svarech, které nemusí být zjištěny při zkouškách odlupování a tahových zkouškách.
Automatizované svařovací stroje s monitorováním procesu v reálném čase – teplotní senzory, tlakové snímače a zaznamenávání svařovacích cyklů – odhalují odchylky parametrů již během výroby, nikoli až po ní. V případě velkosériové výroby zabrání odhalení odchylky parametrů v průběhu výrobního cyklu vzniku celé šarže nevyhovujících výrobků.
Miller Weldmaster Tyto systémy zahrnují funkce pro sledování kvality švů, které podporují kontrolu kvality přímo na výrobní lince a dokumentovanou sledovatelnost procesu v regulovaných výrobních prostředích.
Pokud váš konkrétní typ tkaniny není uveden výše, doporučujeme vám, abyste se s námi spojili a prodiskutovali své potřeby v oblasti svařování tkanin.